Periksa jalur pahat NC di peramban
CNC Path Analyzer adalah alat web gratis yang menggambar jalur pahat dari program NC (kode G) bubut atau pusat pemesinan yang Anda tempelkan. Gerak cepat dan gerak potong ditampilkan secara berbeda. Tekan Putar untuk mengikuti jalur sesuai urutan blok sekaligus melihat baris program yang menghasilkan setiap gerakan.
Program hanya ditafsirkan di dalam browser Anda dan tidak pernah dikirim ke server. Alat dapat langsung digunakan pada PC dan smartphone tanpa pemasangan atau pendaftaran.
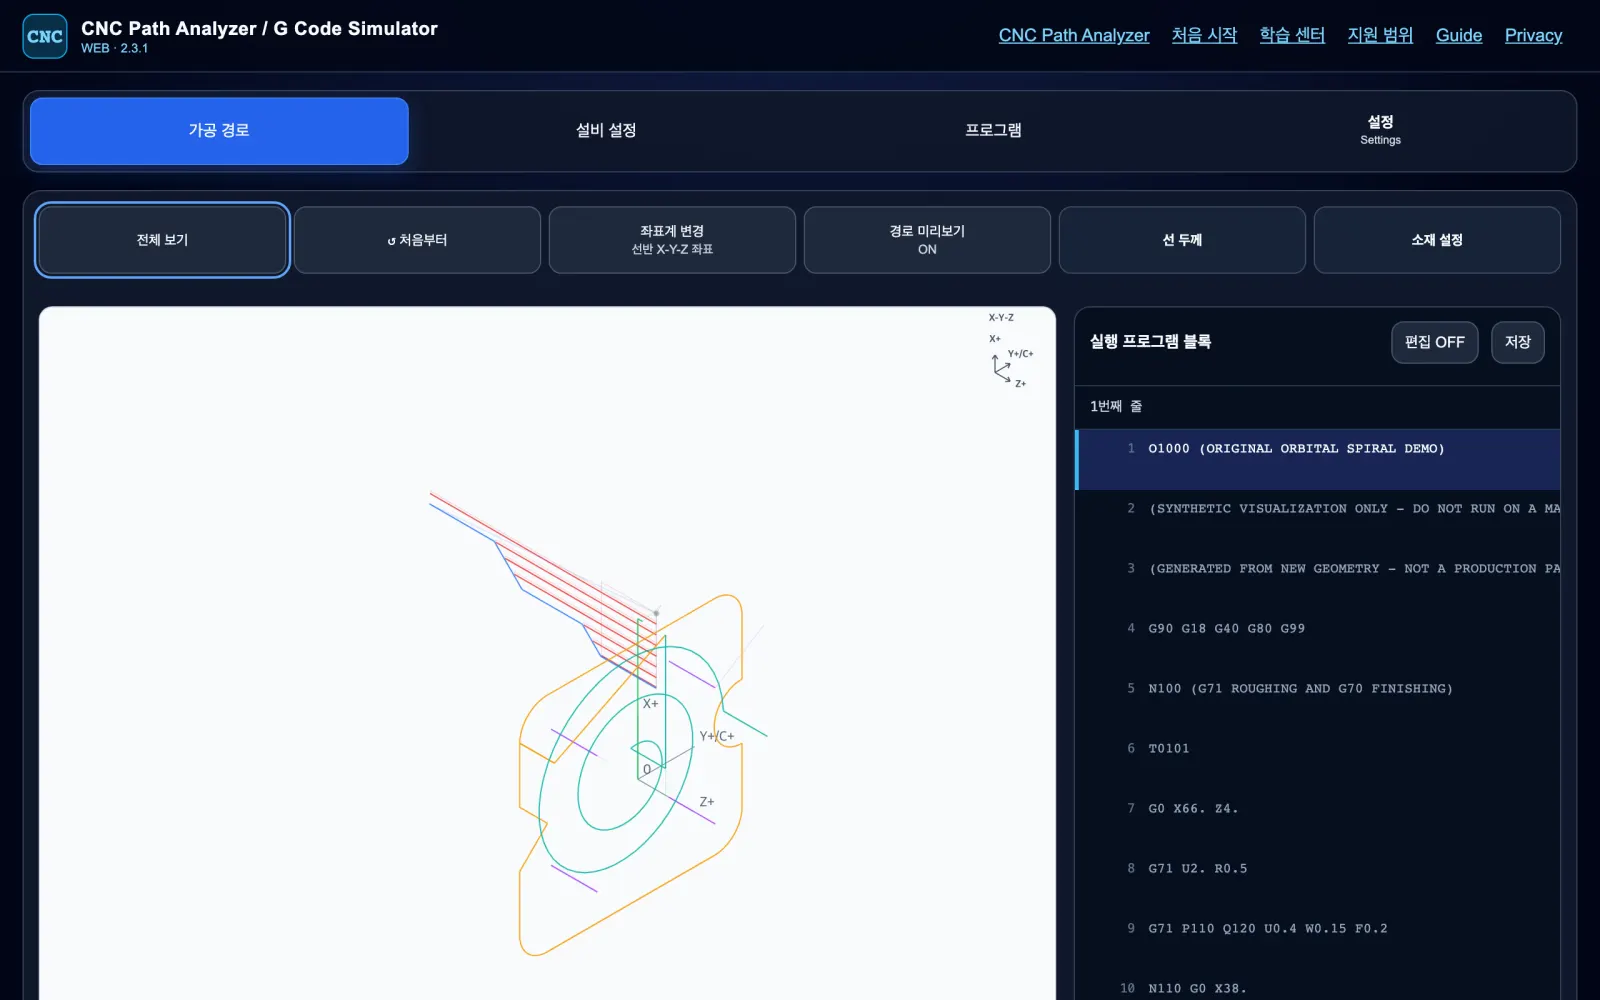
Fitur utama dalam gambar
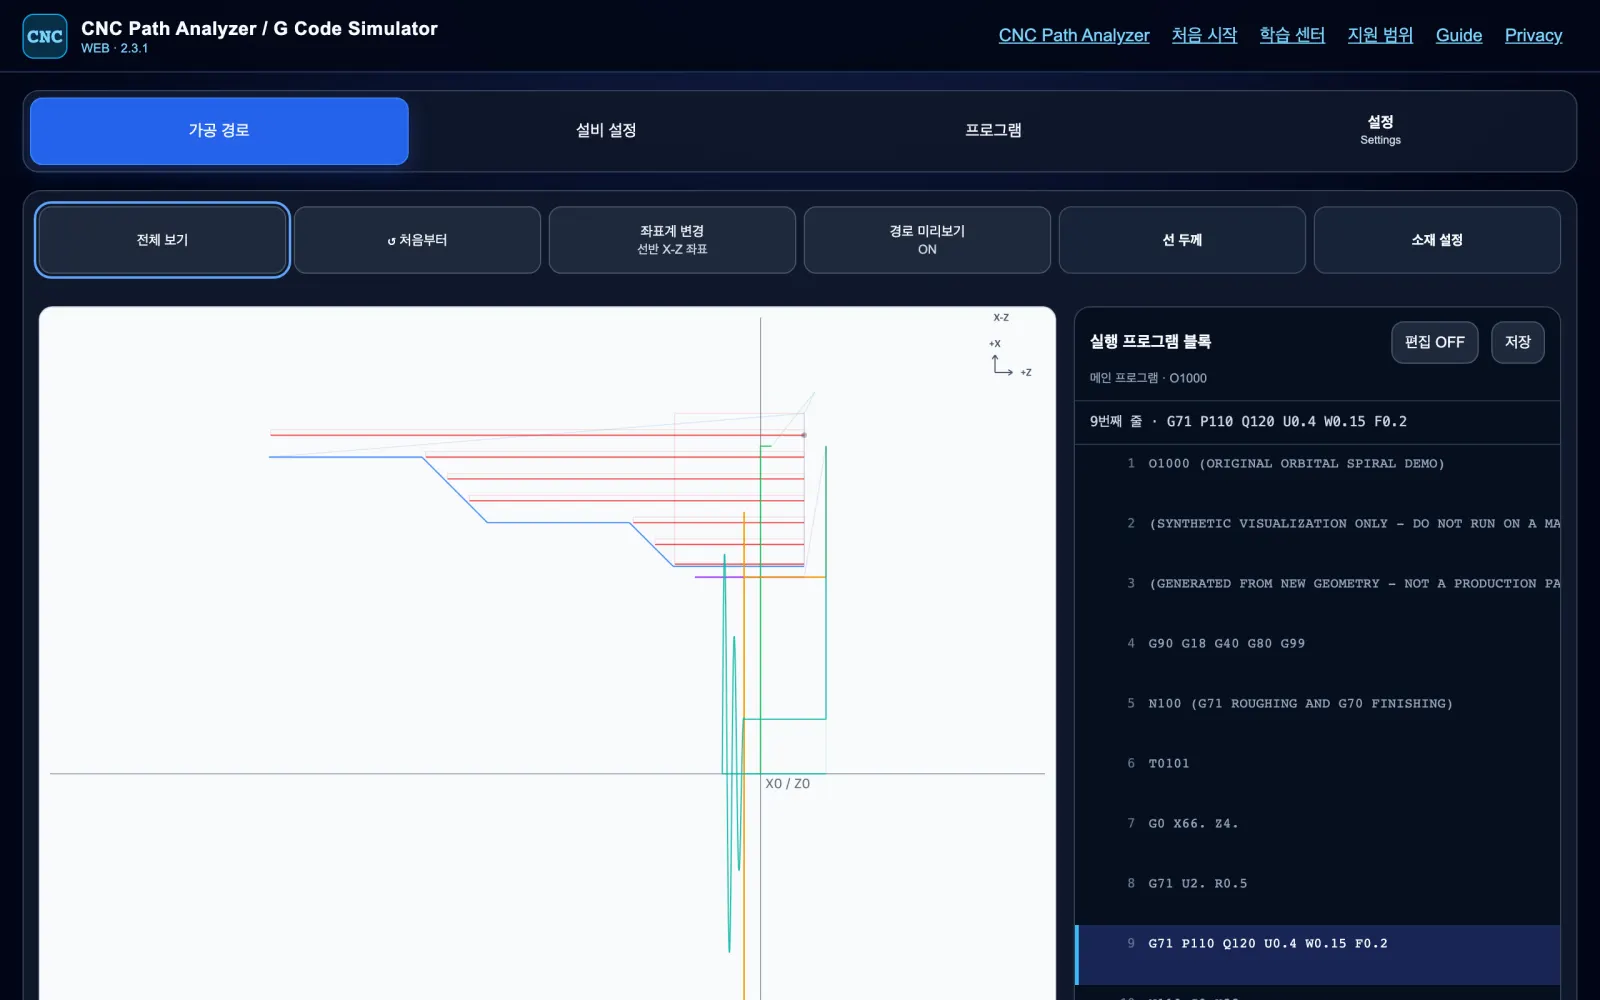
Penampang bubut dan siklus tetap
Pada penampang X-Z langsung terlihat berapa lintasan potong yang dihasilkan siklus satu baris seperti pengasaran G71.
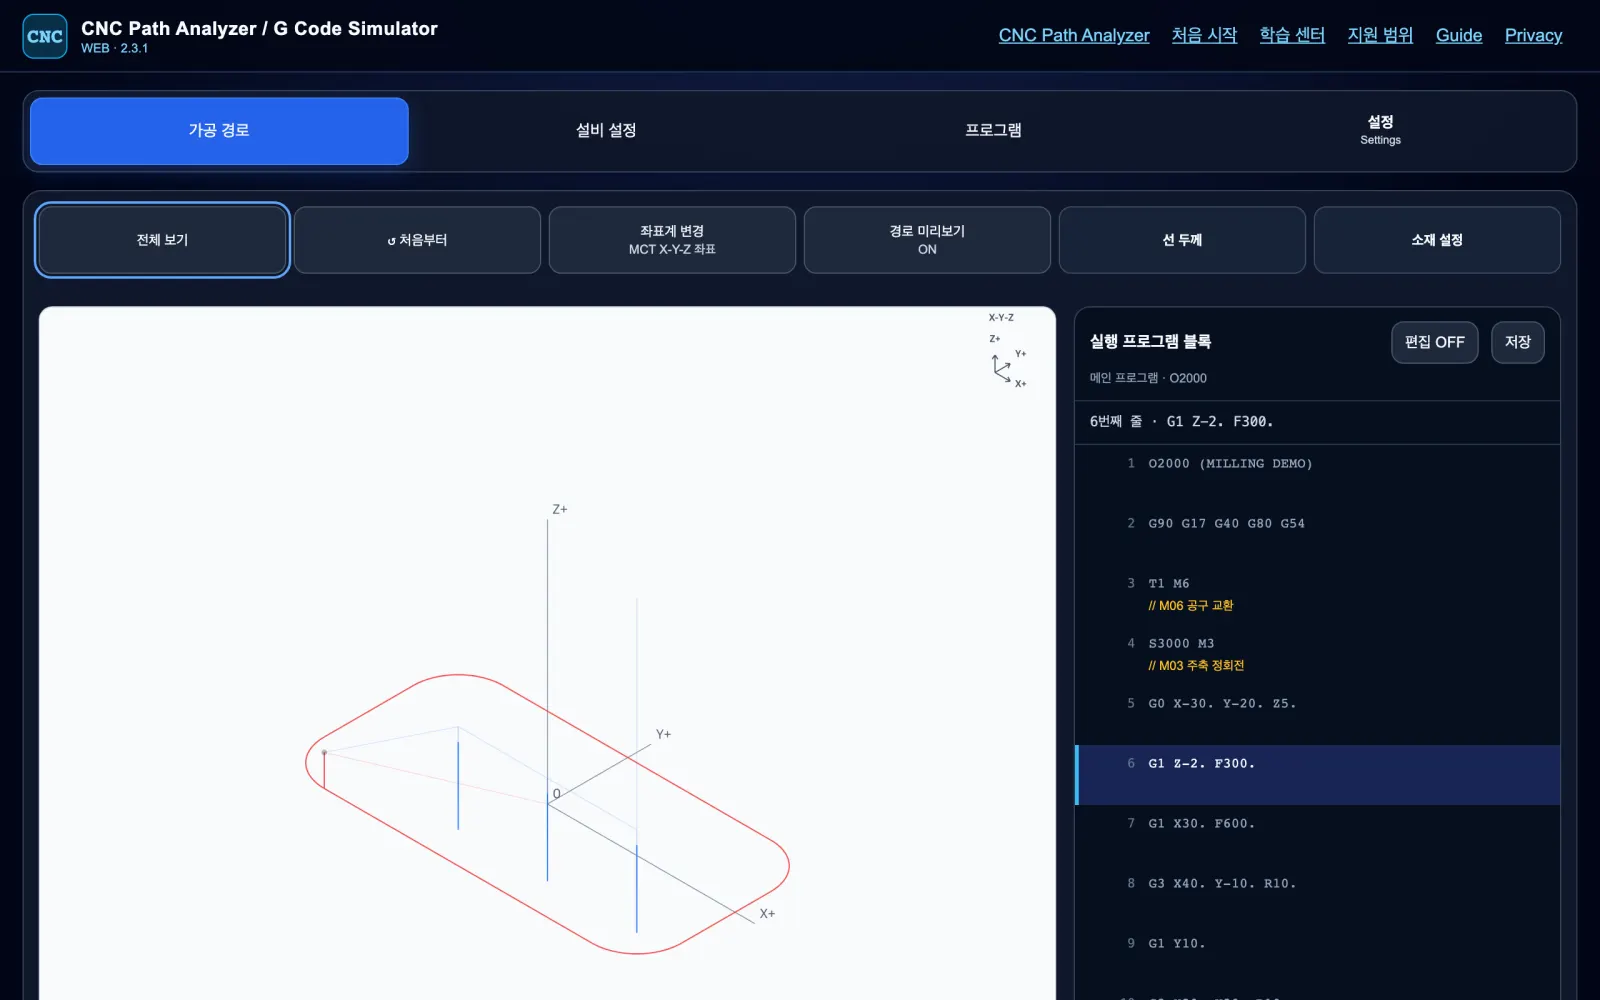
Lintasan XYZ pusat permesinan
Kontur dan posisi pengeboran G83 digambar dalam 3D sehingga gerakan arah ketinggian pun terlihat sekilas.
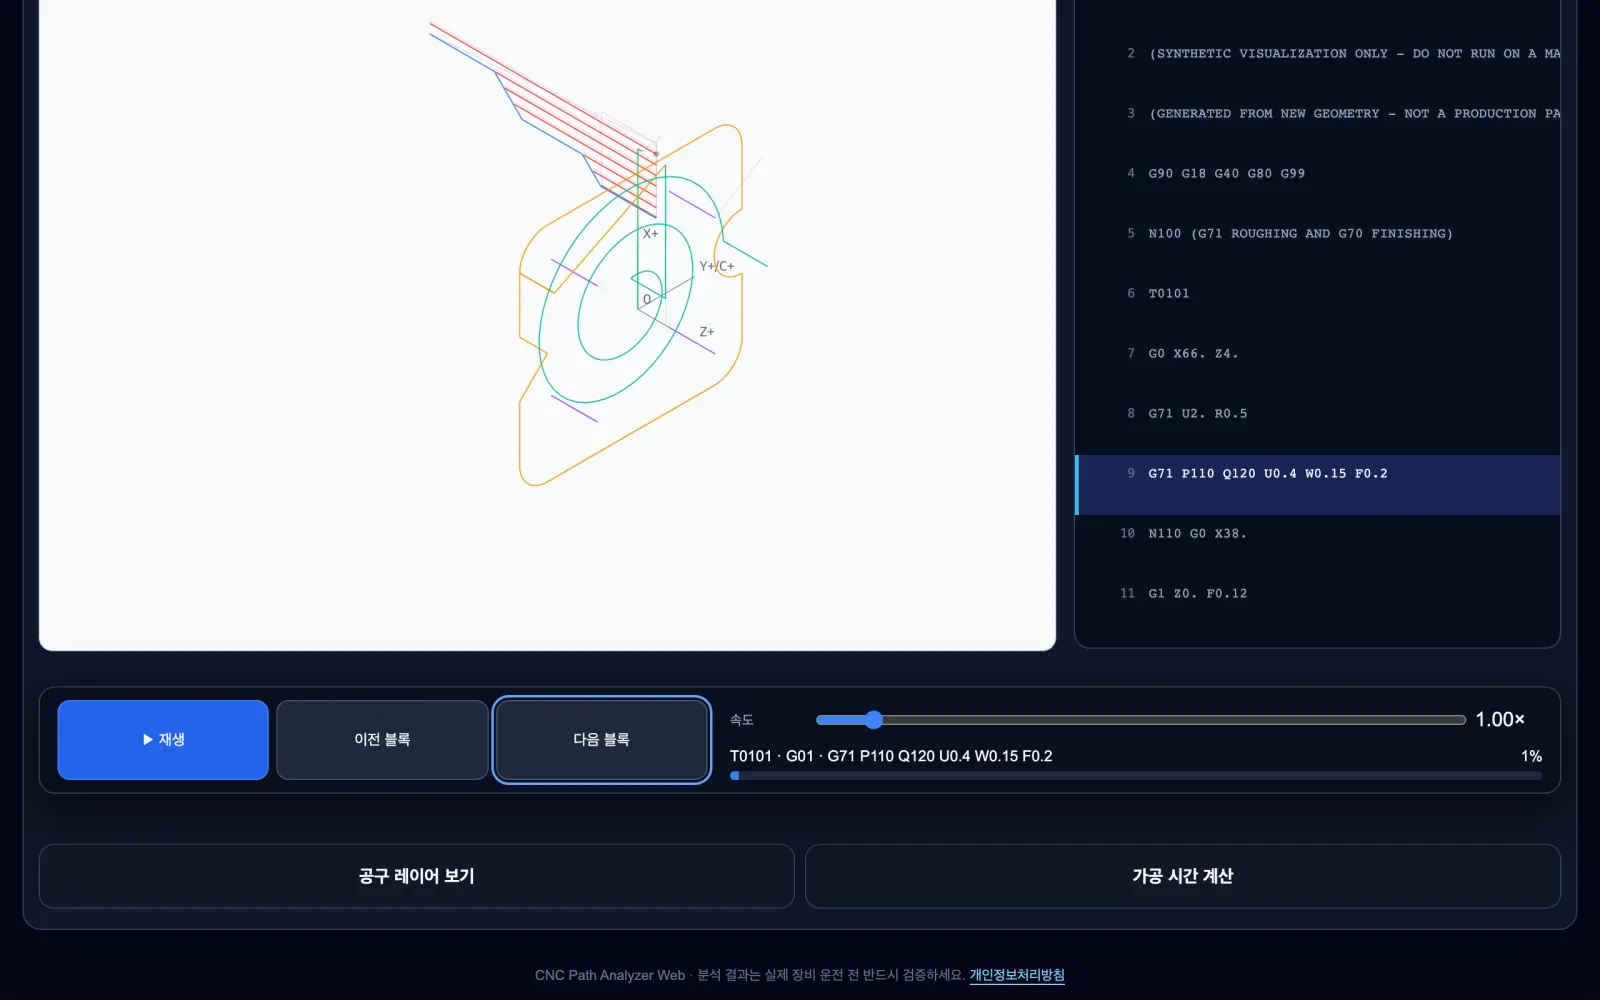
Pemutaran per blok
Majukan lintasan langkah demi langkah dengan Putar, Blok sebelumnya, dan Blok berikutnya; baris sumber yang sesuai disorot di daftar.
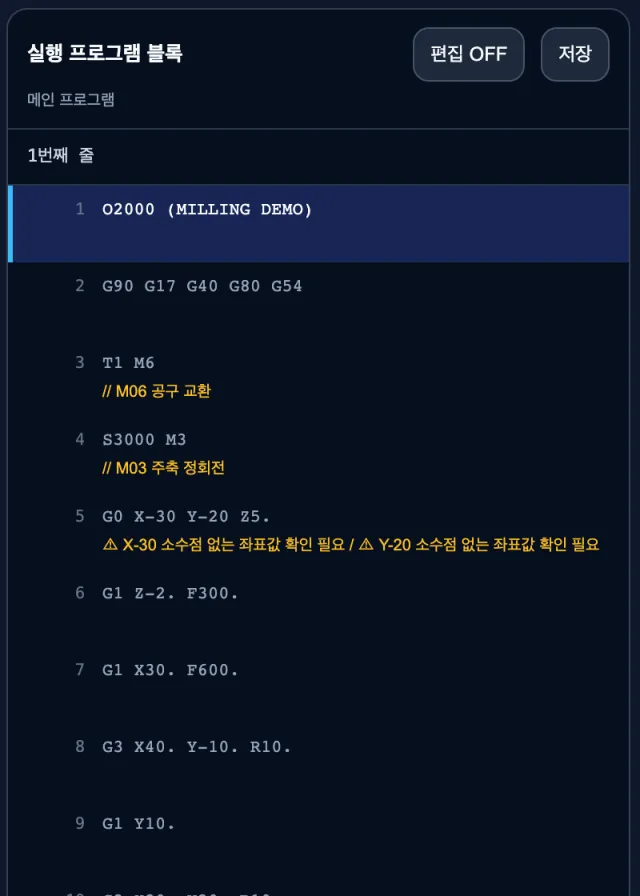
Baris yang perlu diperiksa
Jika sebuah baris memuat nilai yang dapat ditafsirkan berbeda oleh tiap mesin, seperti koordinat tanpa titik desimal, peringatan ditampilkan tepat di bawah baris tersebut.
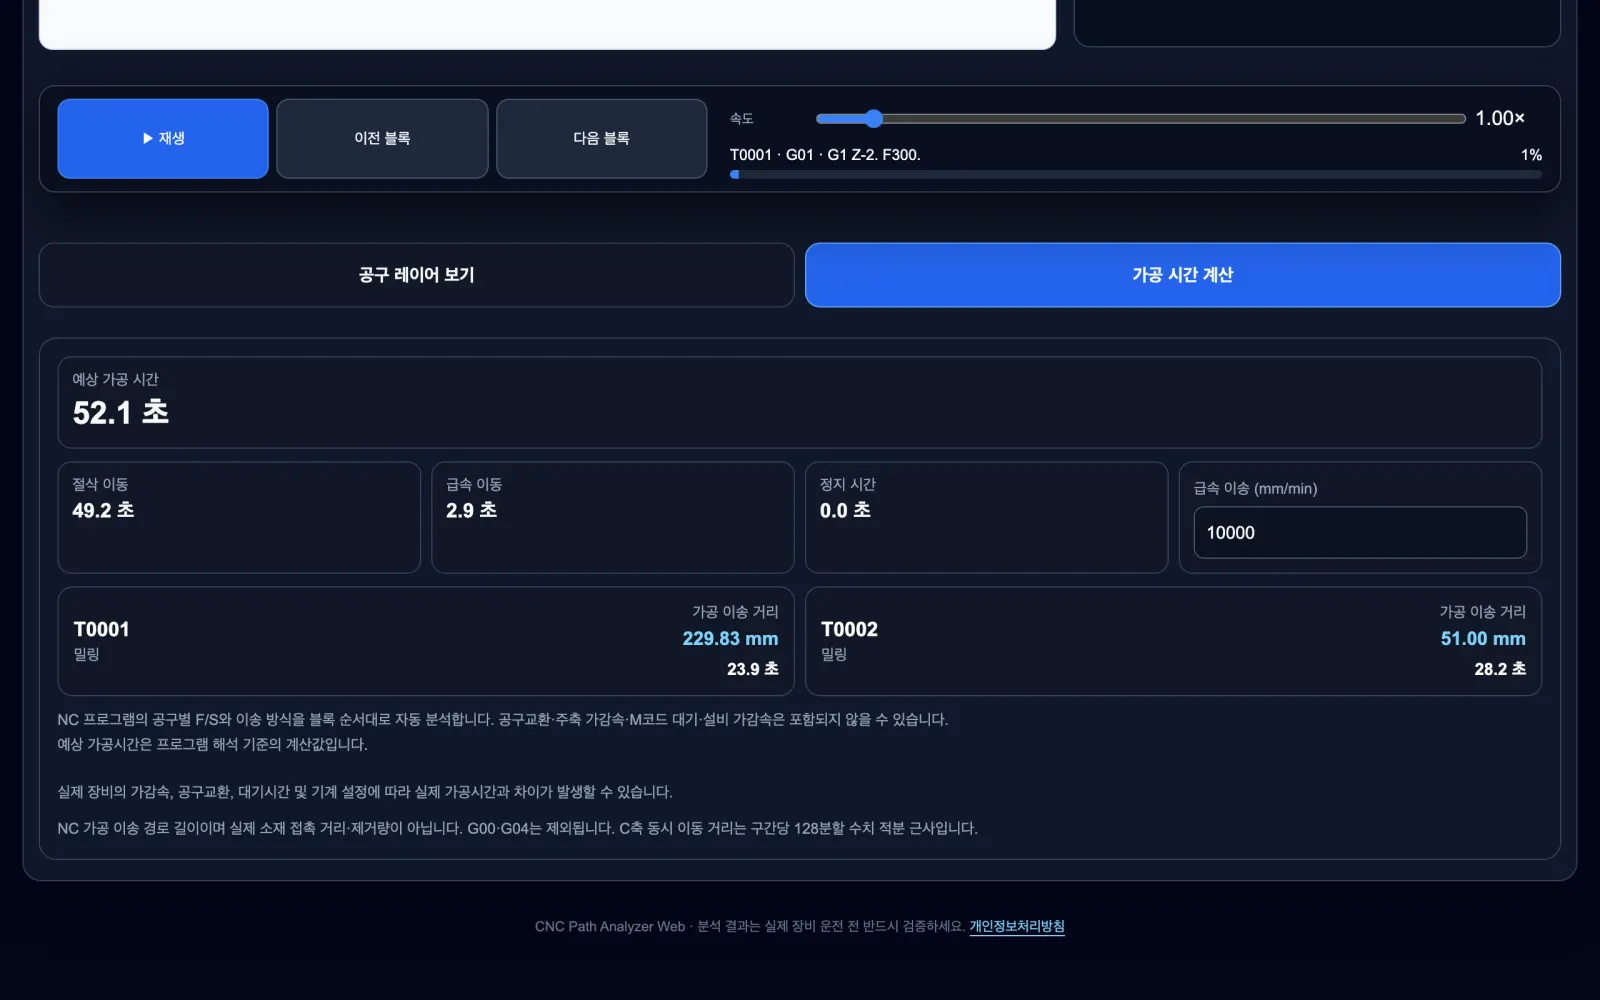
Perkiraan waktu permesinan per pahat
Waktu gerak potong dan gerak cepat dihitung terpisah, lengkap dengan jarak tempuh dan waktu tiap pahat.
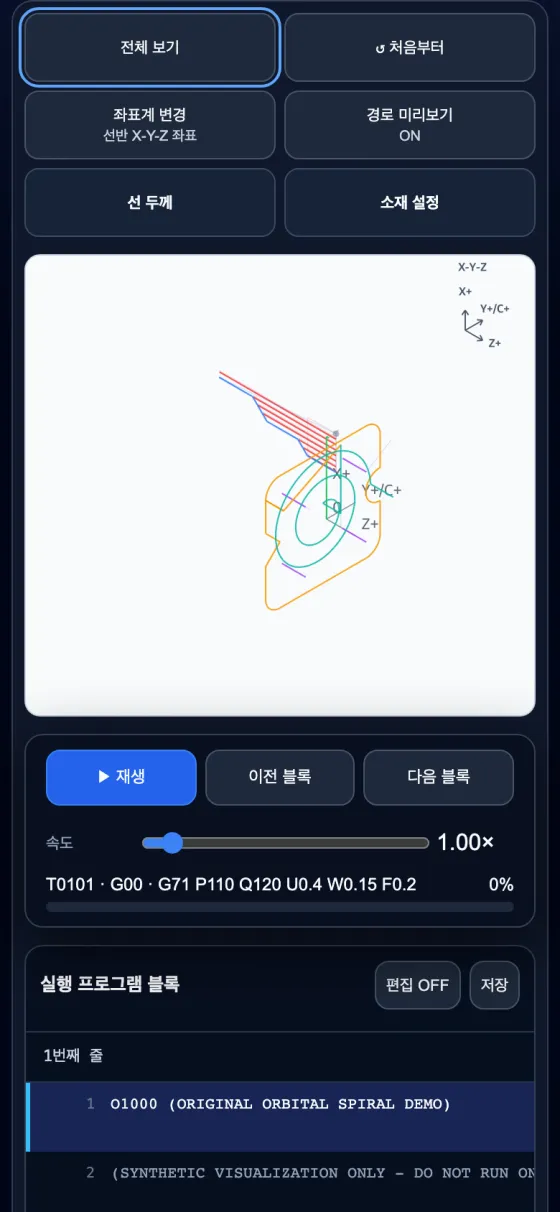
Fitur yang sama di ponsel
Buka di peramban ponsel tanpa memasang apa pun, lalu perbesar dan geser lintasan dengan jari.
Kapan alat ini digunakan
- Pemeriksaan awal sebelum mesin: temukan dengan cepat kesalahan yang sulit terlihat dalam teks, seperti salah ketik koordinat, titik desimal yang hilang, atau busur ke arah yang salah.
- Memahami siklus: lihat jalur nyata yang dihasilkan oleh siklus tetap seperti G71, G72, G76, dan G83, ketika satu baris dikembangkan menjadi puluhan gerakan.
- Pelatihan dan serah terima: tunjukkan kepada pemula hubungan antara perintah dan gerakan pahat, atau pahami dengan cepat alur program yang ditulis orang lain.
- Perkiraan waktu pemesinan: hitung waktu sebagai acuan dengan kondisi pemakanan dan putaran spindle yang didukung.
Cara menggunakannya
- Dalam pengaturan mesin, pilih bubut (bubut CNC, tipe Swiss) atau mesin frais (pusat pemesinan) beserta keluarga kontrolernya. Kode G yang sama dapat memiliki arti berbeda pada jenis mesin yang berbeda.
- Tempelkan program NC ke tab program atau buka sebuah file.
- Tekan tampilan jalur pahat dan bandingkan jalur dengan sumber menggunakan sesuaikan tampilan, putar, serta blok sebelumnya/berikutnya.
- Jika peringatan muncul, periksa terlebih dahulu baris penyebab dan baris pemanggilan siklus. Aturan interpretasi dirangkum dalam Cakupan yang didukung dan batasan.
Penggunaan di PC, ponsel, dan aplikasi Android
Layar yang sama berfungsi di browser PC dan smartphone. Pada ponsel, cubit dengan dua jari untuk memperbesar dan geser dengan satu jari untuk menggeser tampilan; program panjang dapat dimuat dari file. Tersedia pula aplikasi Android yang menggunakan mesin interpretasi yang sama, sehingga browser dan aplikasi menampilkan jalur yang sama untuk program yang sama berdasarkan aturan yang sama.
Hal yang tidak dapat diketahui dari gambar jalur saja
Gambar jalur merupakan interpretasi perintah yang tertulis dalam program. Alat tidak mengetahui panjang pahat sebenarnya, offset benda kerja, bentuk cekam dan perlengkapan, atau akselerasi sumbu mesin nyata, sehingga tidak menilai tabrakan atau apakah suatu komponen dapat dikerjakan. Di area kerja, uji jalan kering satu blok dan manual mesin selalu menjadi acuan utama.
Mesin dan kontroler yang didukung
Anda dapat memilih bubut CNC, bubut otomatis tipe Swiss, pusat pemesinan, dan mesin multitugas. Dukungan kontroler berpusat pada keluarga FANUC dan juga mencakup sebagian format YASNAC, Mitsubishi, Siemens, dan Heidenhain. Karena kode G yang sama dapat menggunakan alamat secara berbeda pada kontroler yang berbeda (misalnya perintah R sudut pada G01, atau R dalam siklus pengeboran bubut), program ditafsirkan berdasarkan aturan kontroler yang dipilih dalam pengaturan mesin, sedangkan format yang belum dikonfirmasi dilaporkan beserta alasannya tanpa membuat jalur rekaan.
Program bubut ditampilkan sebagai tampak penampang dengan Z horizontal dan X (radius) vertikal; program pusat pemesinan dapat dilihat pada bidang XY atau dalam 3D XYZ. Lapisan pahat yang memberi warna jalur berdasarkan nomor pahat, pemuatan subprogram (M98) yang dipanggil oleh program utama, serta pengeditan dan penyimpanan baris sumber juga didukung.
Kesalahan yang mudah ditemukan pada gambar jalur
- Titik desimal hilang: beberapa mesin membaca
X20sebagai 0.02 mm, sehingga alat menandai koordinat tanpa titik desimal untuk diperiksa. - Mode absolut/inkremental tertukar: lupa membatalkan
G91, sehingga jalur berlanjut dari tempat yang tidak terduga. - Arah busur dan tanda radius: menukar G02 dan G03, atau menggunakan R positif untuk busur yang lebih besar dari 180°.
- Kesalahan profil siklus: profil G71/G72 yang tidak hanya berubah dalam satu arah, atau titik awal yang berada di dalam profil.
Jika Anda baru mempelajari kode G
Pusat Pembelajaran menghimpun artikel penjelasan dengan contoh yang diverifikasi mesin dan gambar jalur, mulai dari gerak cepat dan pemakanan potong, interpolasi melingkar, dan pemrograman diameter bubut hingga siklus berulang majemuk serta siklus pengeboran dan tapping. Jika baru memulai, bacalah perbedaan antara G00 dan G01 terlebih dahulu.