Visualizzate i percorsi NC nel browser
CNC Path Analyzer è uno strumento web gratuito che traccia il percorso utensile da un programma NC (codice G) per tornio o centro di lavoro incollato nell’interfaccia. Distingue gli spostamenti rapidi dai movimenti di taglio. Premendo Riproduci, potete seguire il percorso nell’ordine dei blocchi e vedere la riga del programma corrispondente a ogni movimento.
I programmi vengono interpretati soltanto all'interno del browser e non sono mai inviati a un server. Lo strumento funziona subito su PC e smartphone, senza installazione né registrazione.
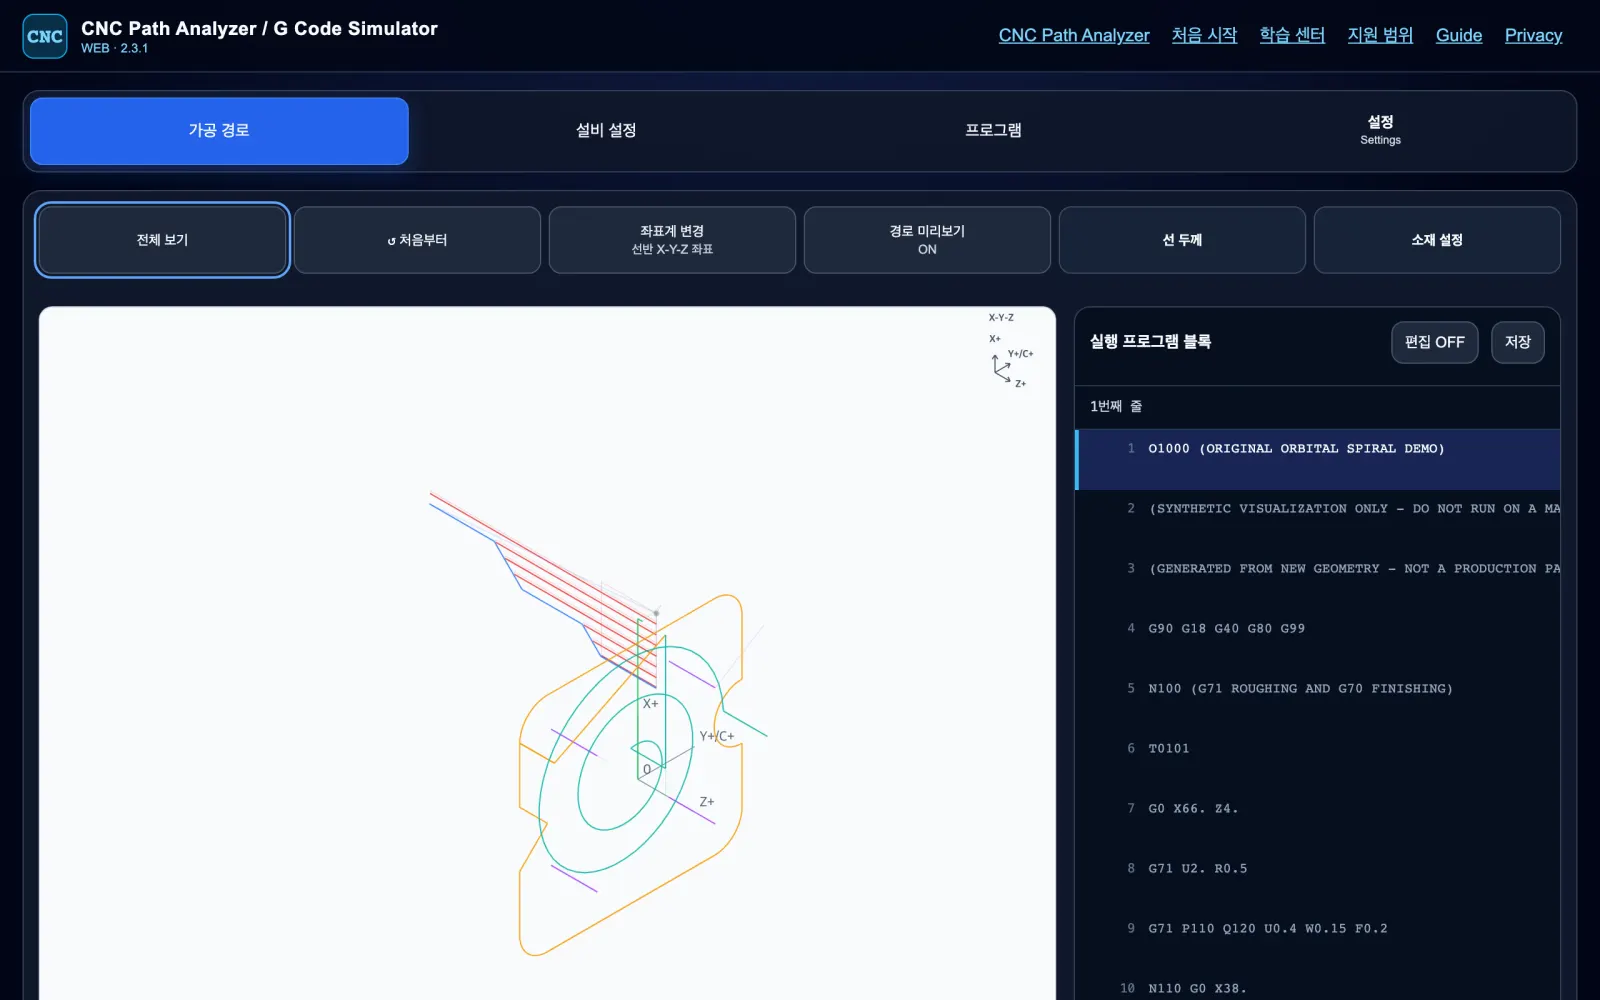
Le funzioni principali in immagini
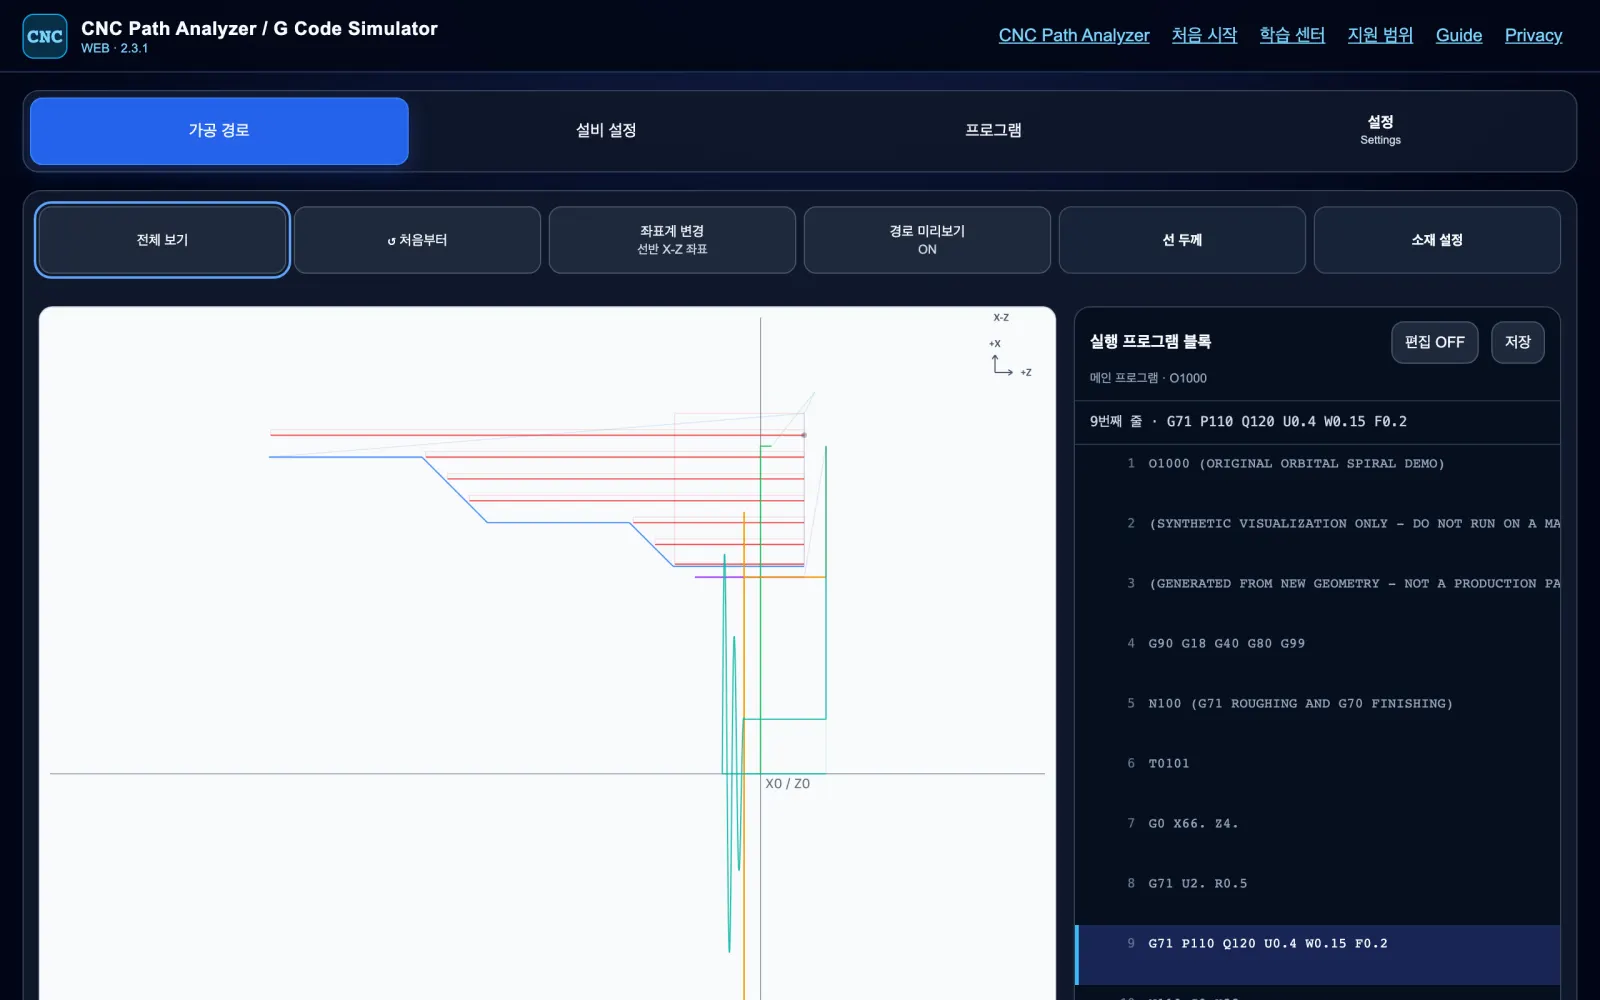
Sezioni di tornitura e cicli fissi
Nella sezione X-Z si vede subito in quante passate di taglio si divide un ciclo scritto su una riga, come la sgrossatura G71.
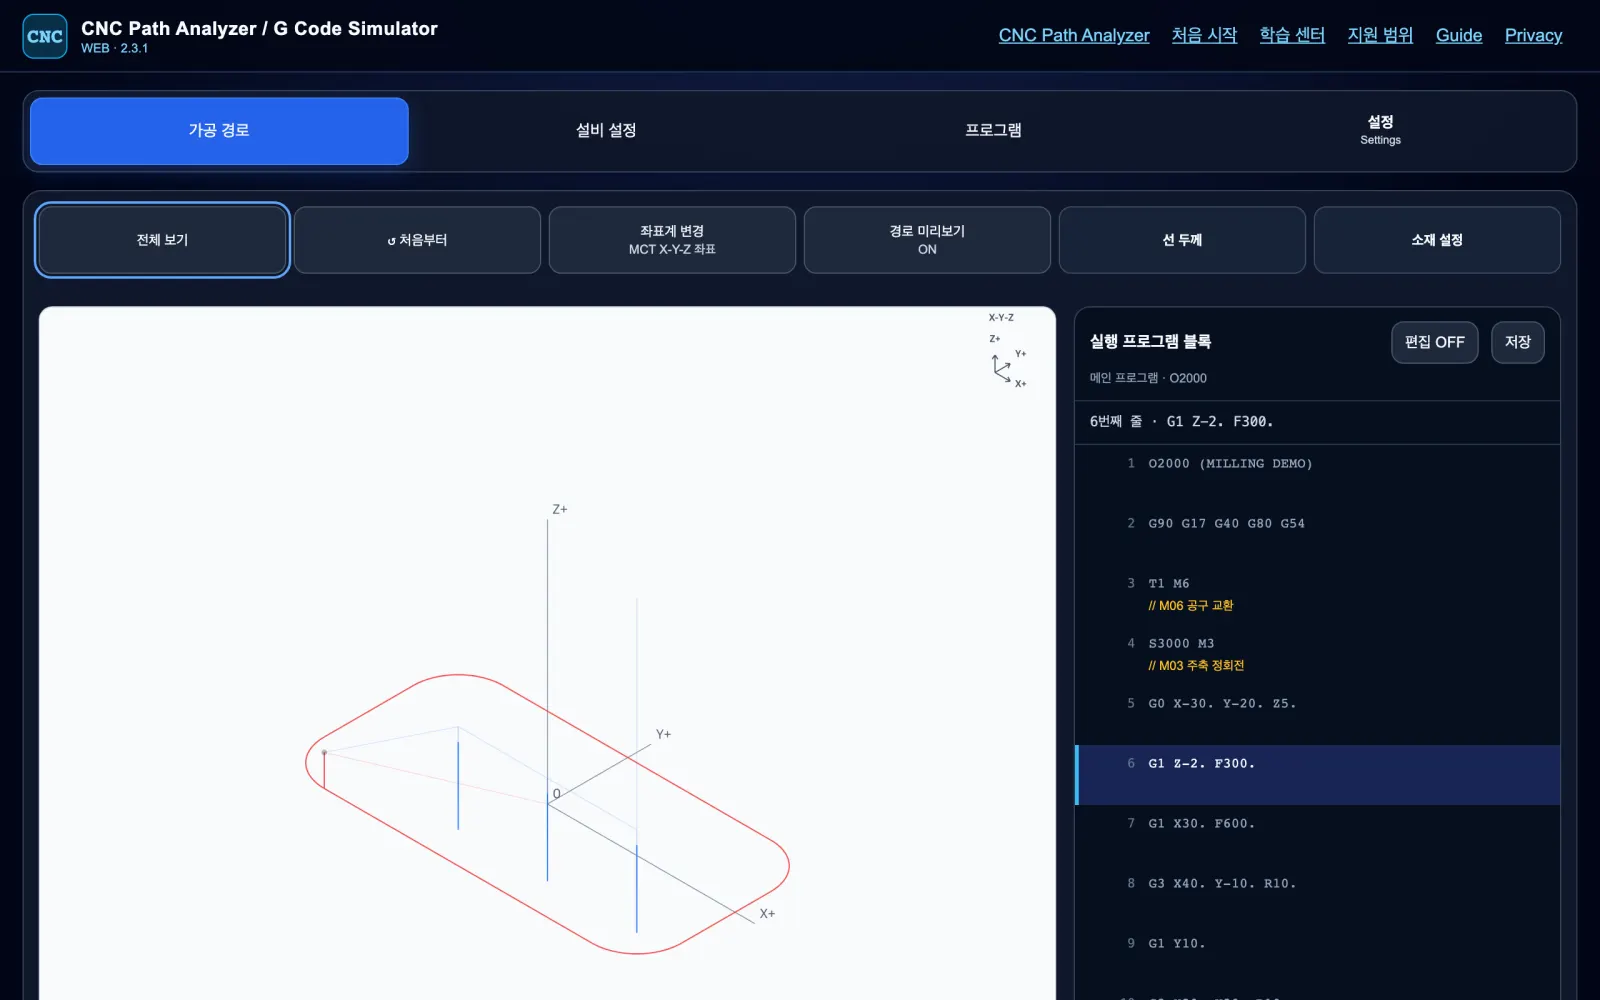
Percorsi XYZ per centri di lavoro
Contorni e posizioni di foratura G83 sono disegnati in 3D, così anche i movimenti in altezza sono visibili a colpo d’occhio.
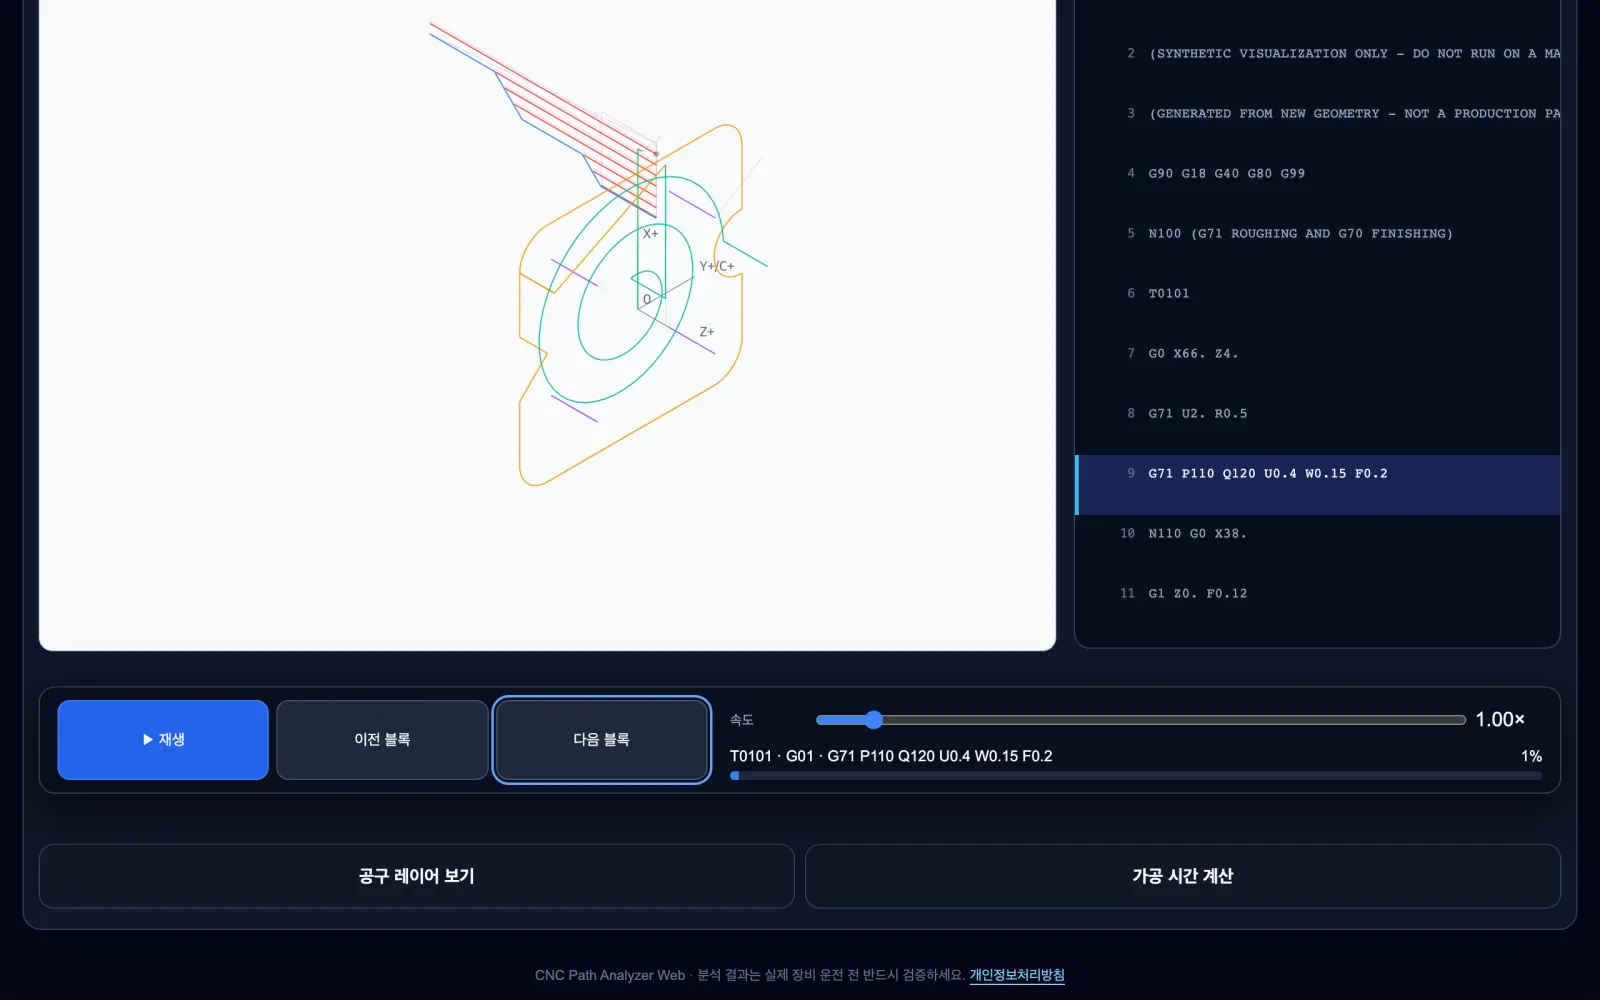
Riproduzione blocco per blocco
Avanzate passo per passo con Riproduci, Blocco precedente e Blocco successivo; la riga sorgente corrispondente viene evidenziata nell’elenco.
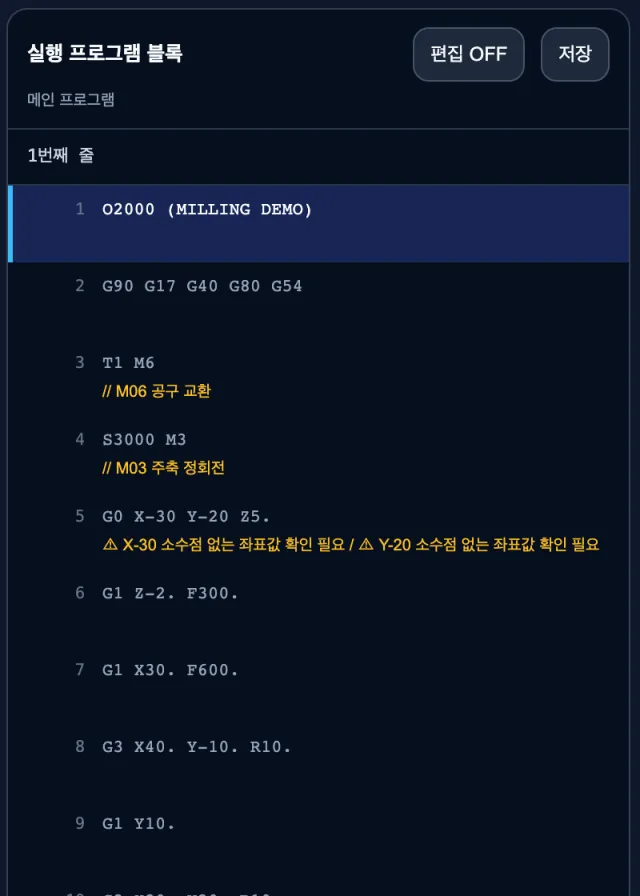
Righe da verificare
Se una riga contiene valori che possono essere interpretati diversamente a seconda della macchina, come coordinate senza punto decimale, compare un avviso subito sotto.
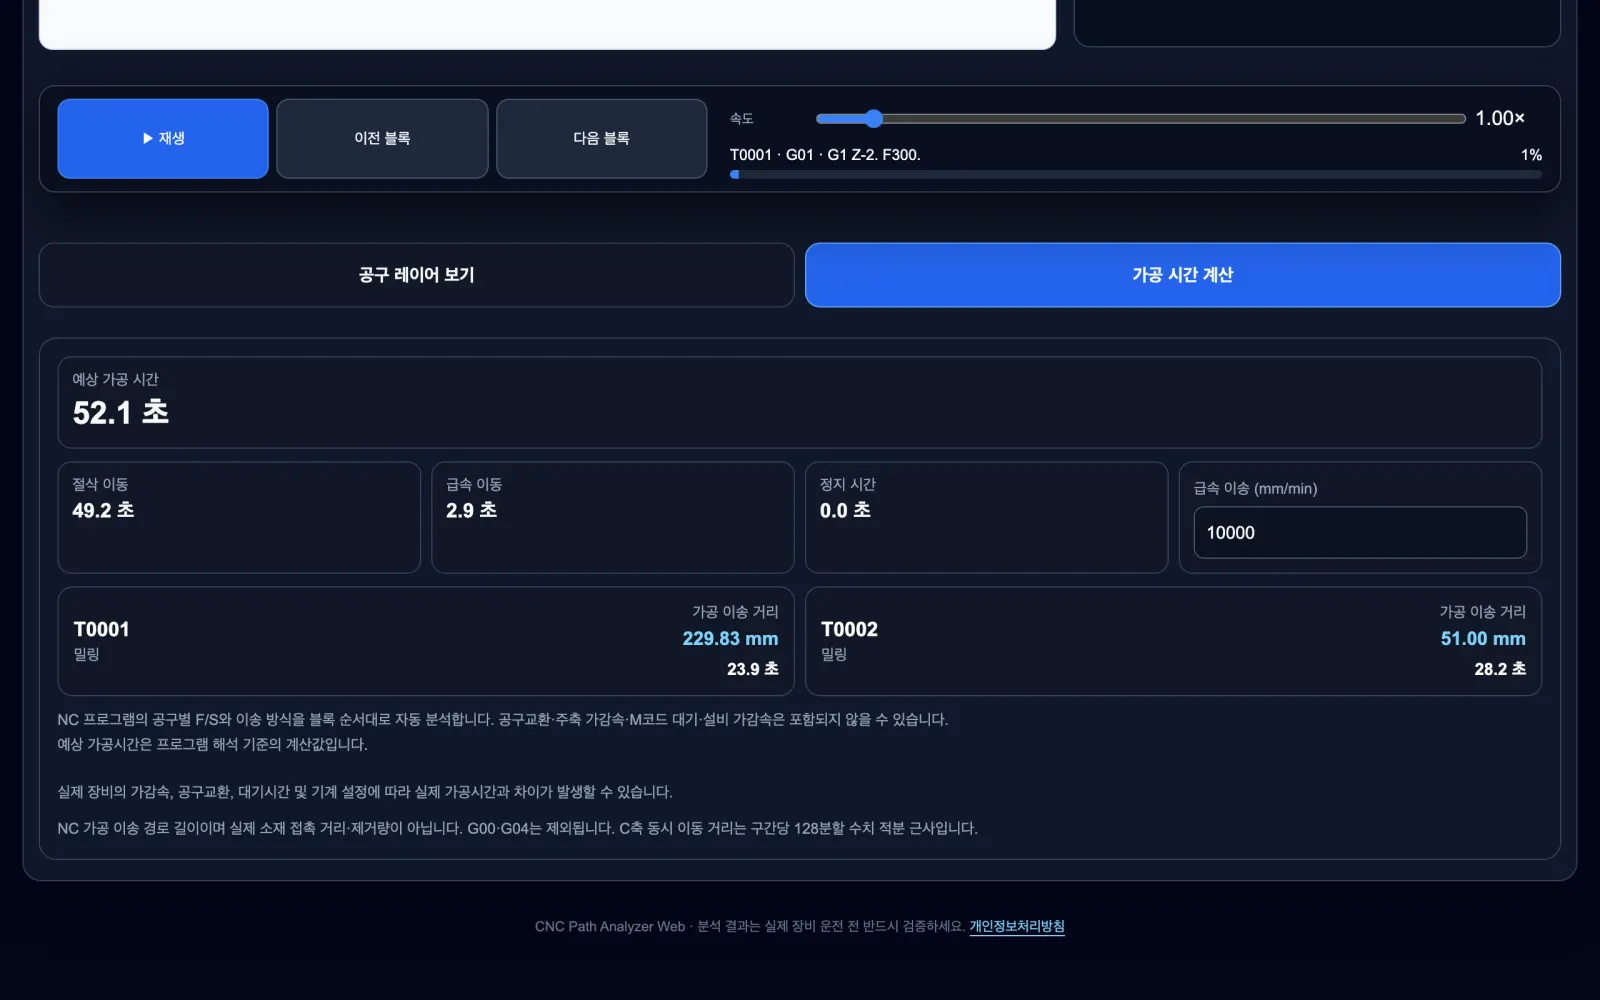
Tempo di lavorazione stimato per utensile
I tempi di taglio e di rapido sono calcolati separatamente, con distanza e tempo per ogni utensile.
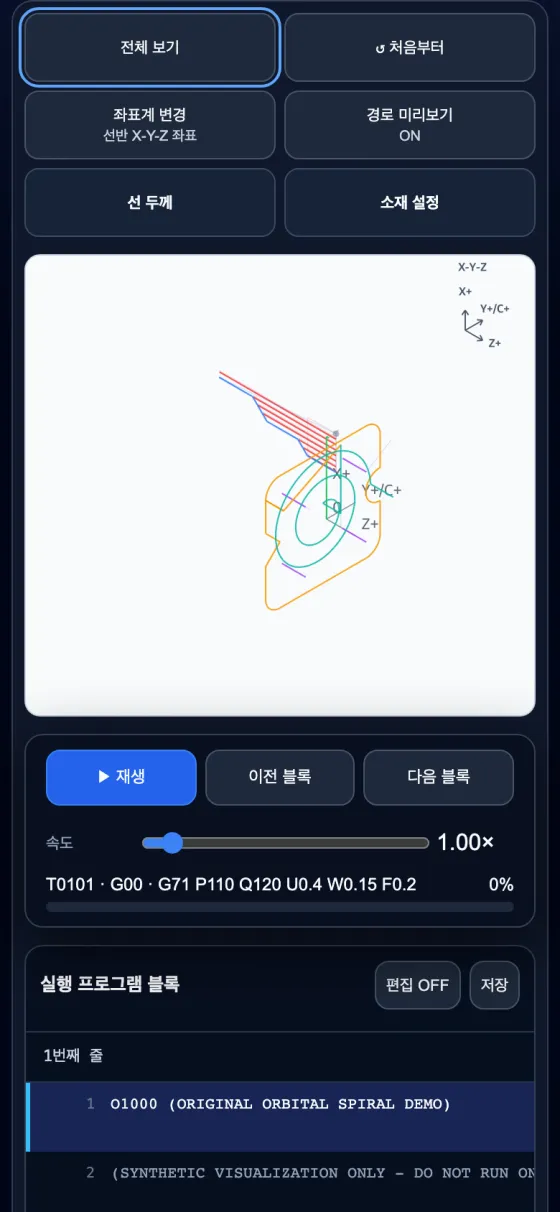
Le stesse funzioni sullo smartphone
Apritelo nel browser del telefono senza installare nulla e ingrandite o spostate il percorso con le dita.
Quando utilizzarlo
- Primo controllo prima della macchina: individuare rapidamente errori difficili da notare nel testo, come coordinate digitate male, punti decimali mancanti o archi nella direzione errata.
- Comprensione dei cicli: osservare il percorso effettivo prodotto da cicli fissi quali G71, G72, G76 e G83, nei quali una riga si espande in decine di movimenti.
- Formazione e passaggio di consegne: mostrare a chi inizia il rapporto tra i comandi e il movimento dell'utensile oppure comprendere rapidamente il flusso di un programma scritto da un'altra persona.
- Stima del tempo di lavorazione: calcolate un tempo indicativo nelle condizioni di avanzamento e giri mandrino supportate.
Come utilizzarlo
- Nelle impostazioni della macchina, scegliere un tornio (tornio CNC, tipo svizzero) oppure una fresatrice (centro di lavoro) e la famiglia del controllo. Lo stesso codice G può avere significati diversi su tipi di macchina differenti.
- Incollare il programma NC nella scheda del programma oppure aprire un file.
- Aprire la vista del percorso utensile e confrontare il percorso con il sorgente mediante adattamento alla vista, riproduzione e blocco precedente/successivo.
- Se compare un avviso, controllare prima la riga della causa e la riga di chiamata del ciclo. Le regole di interpretazione sono riepilogate in Ambito supportato e limitazioni.
Uso su PC, smartphone e app Android
La stessa schermata funziona nel browser di un PC e su uno smartphone. Sul telefono, pizzicare con due dita per ingrandire e trascinare con un dito per spostare la vista; i programmi lunghi possono essere caricati da un file. È disponibile anche un'app Android che utilizza lo stesso motore di interpretazione, quindi il browser e l'app mostrano lo stesso percorso per lo stesso programma in base alle stesse regole.
Cosa non si può dedurre dal solo percorso
Il disegno del percorso è un'interpretazione dei comandi scritti nel programma. Non conosce le lunghezze effettive degli utensili, gli offset pezzo, le forme del mandrino e delle attrezzature o l'accelerazione degli assi della macchina reale; pertanto non valuta le collisioni né se un pezzo possa essere lavorato. In officina hanno sempre la precedenza le prove a vuoto in blocco singolo e il manuale della macchina.
Macchine e controlli supportati
È possibile scegliere torni CNC, torni automatici di tipo svizzero, centri di lavoro e macchine multitasking. Il supporto dei controlli è incentrato sulla famiglia FANUC e copre anche parte dei formati YASNAC, Mitsubishi, Siemens e Heidenhain. Poiché lo stesso codice G può usare gli indirizzi in modo diverso su controlli differenti (ad esempio un comando R di raccordo in G01 oppure R nei cicli di foratura al tornio), i programmi vengono interpretati secondo le regole del controllo selezionato nelle impostazioni della macchina; i formati non confermati vengono segnalati con una motivazione invece di generare un percorso inventato.
I programmi per tornio sono mostrati come sezione con Z orizzontale e X (raggio) verticale; i programmi per centro di lavoro possono essere visualizzati nel piano XY o in 3D XYZ. Sono supportati anche i livelli utensile che colorano i percorsi in base al numero utensile, il caricamento dei sottoprogrammi (M98) chiamati dal programma principale e la modifica e il salvataggio delle righe sorgente.
Errori facili da individuare nel percorso
- Punti decimali mancanti: alcune macchine leggono
X20come 0.02 mm, quindi lo strumento segnala le coordinate prive di punto decimale per consentirne il controllo. - Confusione tra modalità assoluta e incrementale: mancato annullamento di
G91, per cui il percorso prosegue da un punto inatteso. - Direzione dell'arco e segno del raggio: scambio tra G02 e G03 oppure uso di un valore R positivo per un arco maggiore di 180°.
- Errori nel profilo del ciclo: un profilo G71/G72 che non cambia in una sola direzione oppure un punto iniziale all'interno del profilo.
Per chi inizia a studiare il codice G
Il Centro di apprendimento raccoglie articoli esplicativi con esempi verificati dal motore e disegni dei percorsi: dall'avanzamento rapido e di taglio, dall'interpolazione circolare e dalla programmazione diametrale al tornio fino ai cicli ripetitivi multipli e ai cicli di foratura e maschiatura. Per iniziare, leggere la differenza tra G00 e G01.
Ambito di supporto · Risoluzione problemi · Informativa sulla privacy