Veja trajetórias NC no navegador
CNC Path Analyzer é uma ferramenta web gratuita que desenha a trajetória da ferramenta a partir de um programa NC (código G) de torno ou centro de usinagem colado na interface. Os movimentos rápidos e de corte são diferenciados. Ao pressionar Reproduzir, a trajetória avança na ordem dos blocos e exibe a linha do programa correspondente a cada movimento.
Os programas são interpretados somente no navegador e nunca são enviados a um servidor. A ferramenta funciona imediatamente em PCs e smartphones, sem instalação nem cadastro.
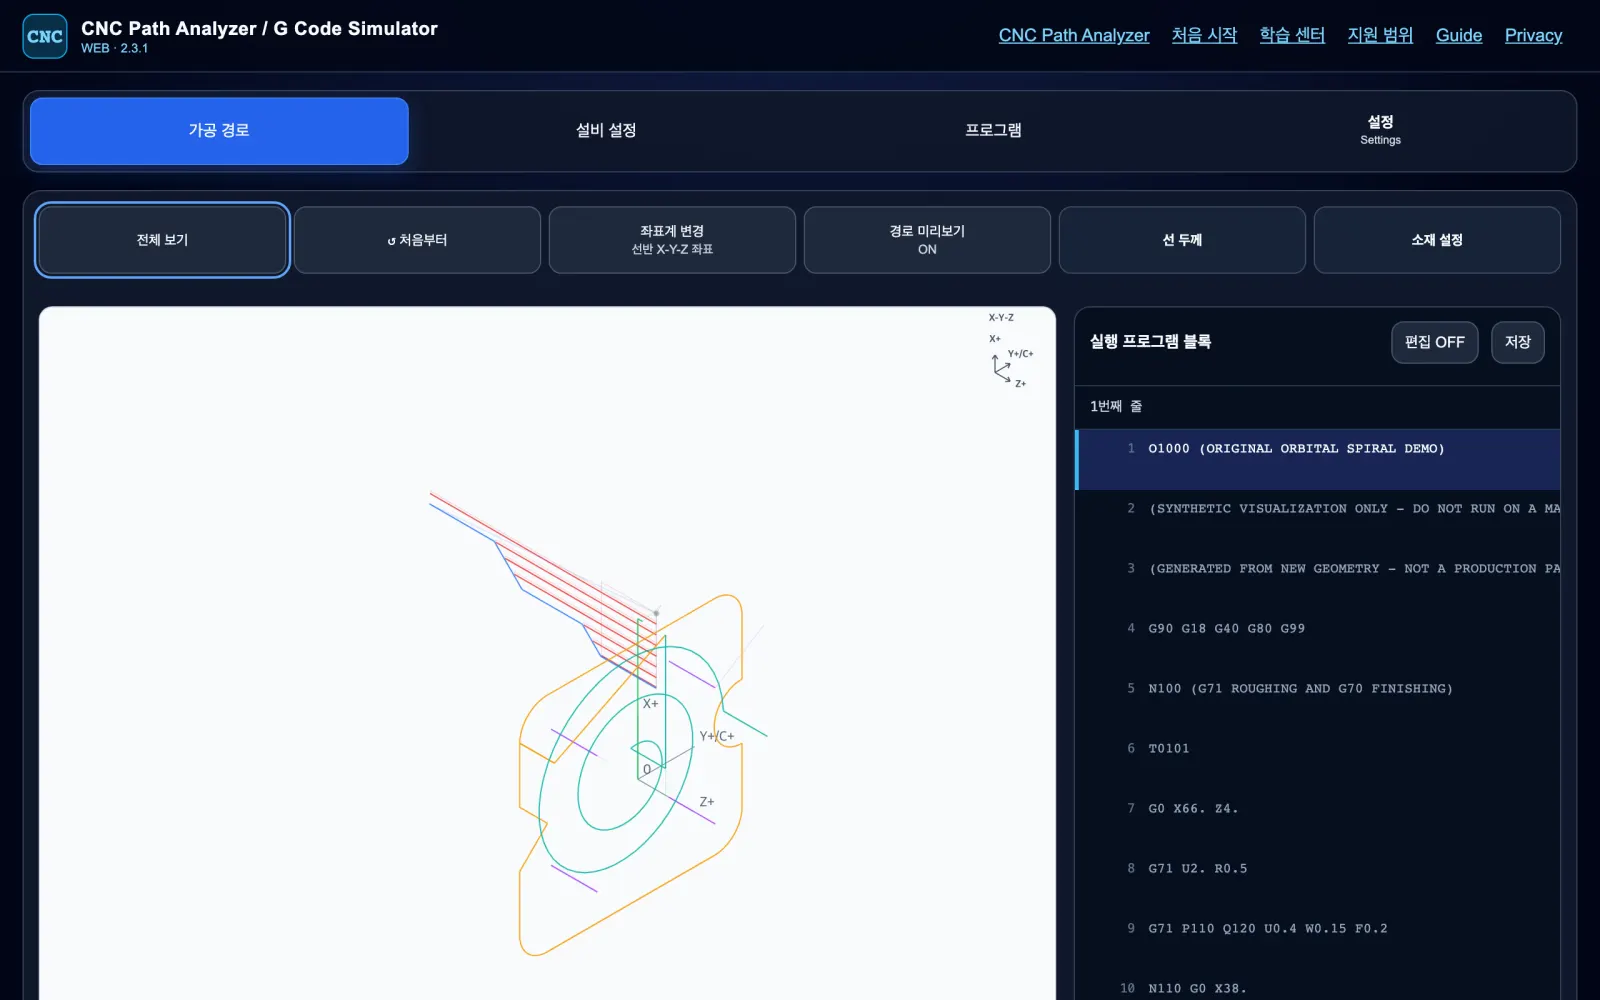
Principais funções na tela
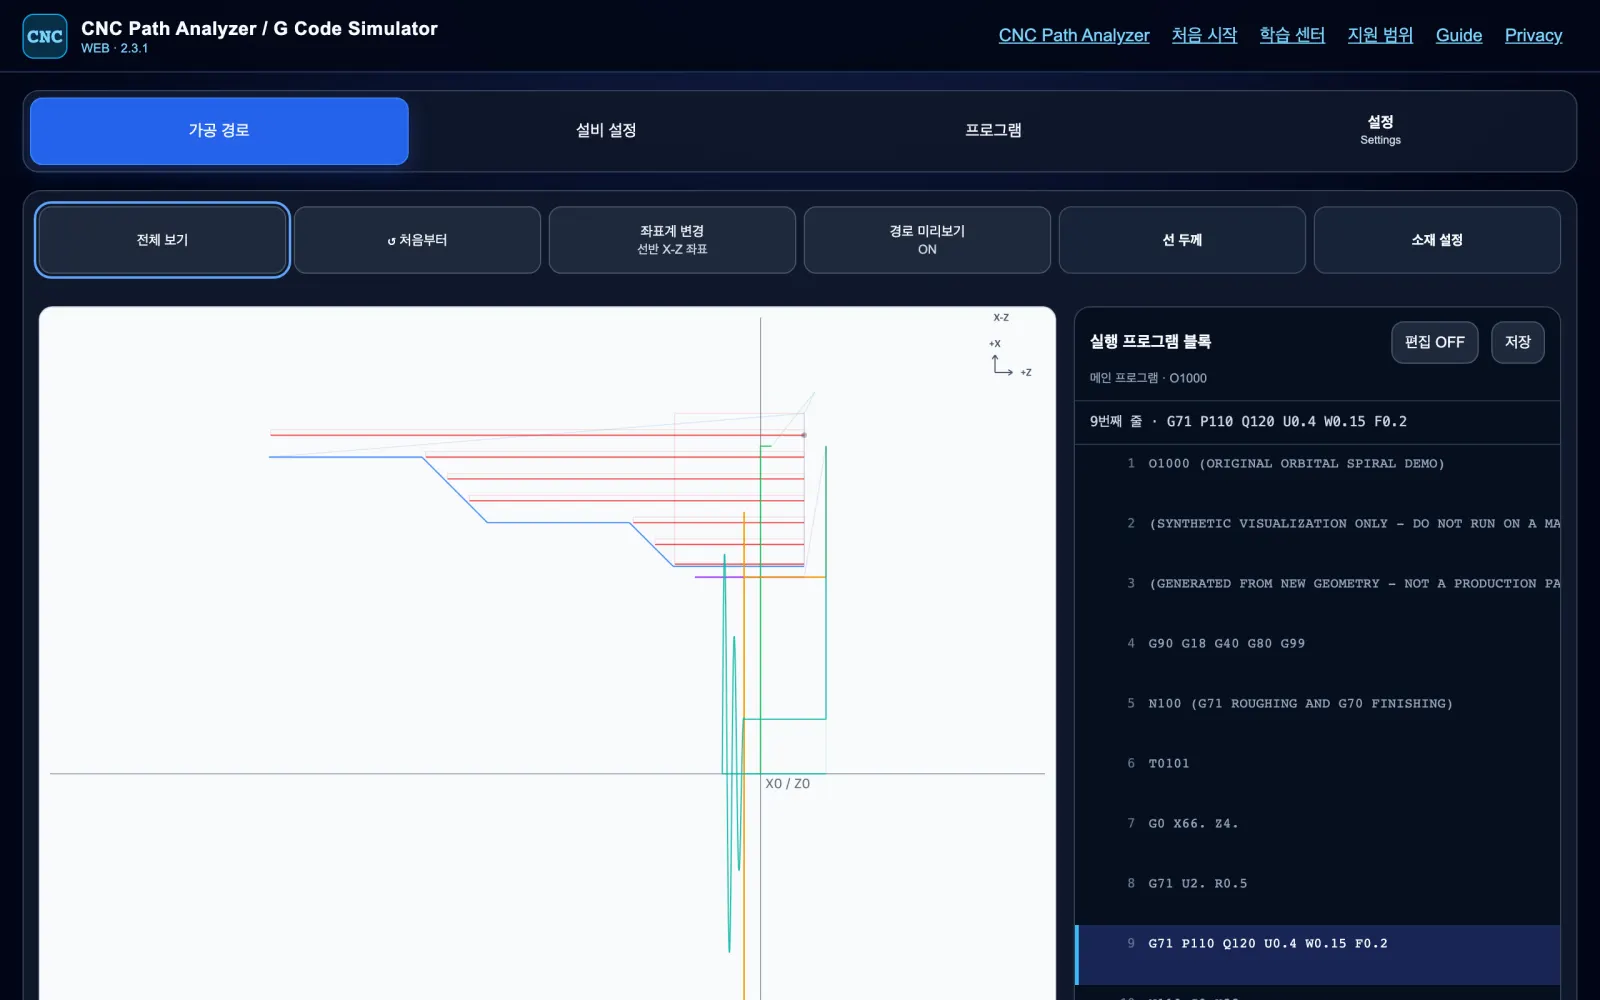
Seções de torno e ciclos fixos
Veja na seção X-Z em quantos passes de corte se divide um ciclo escrito em uma linha, como o desbaste G71.
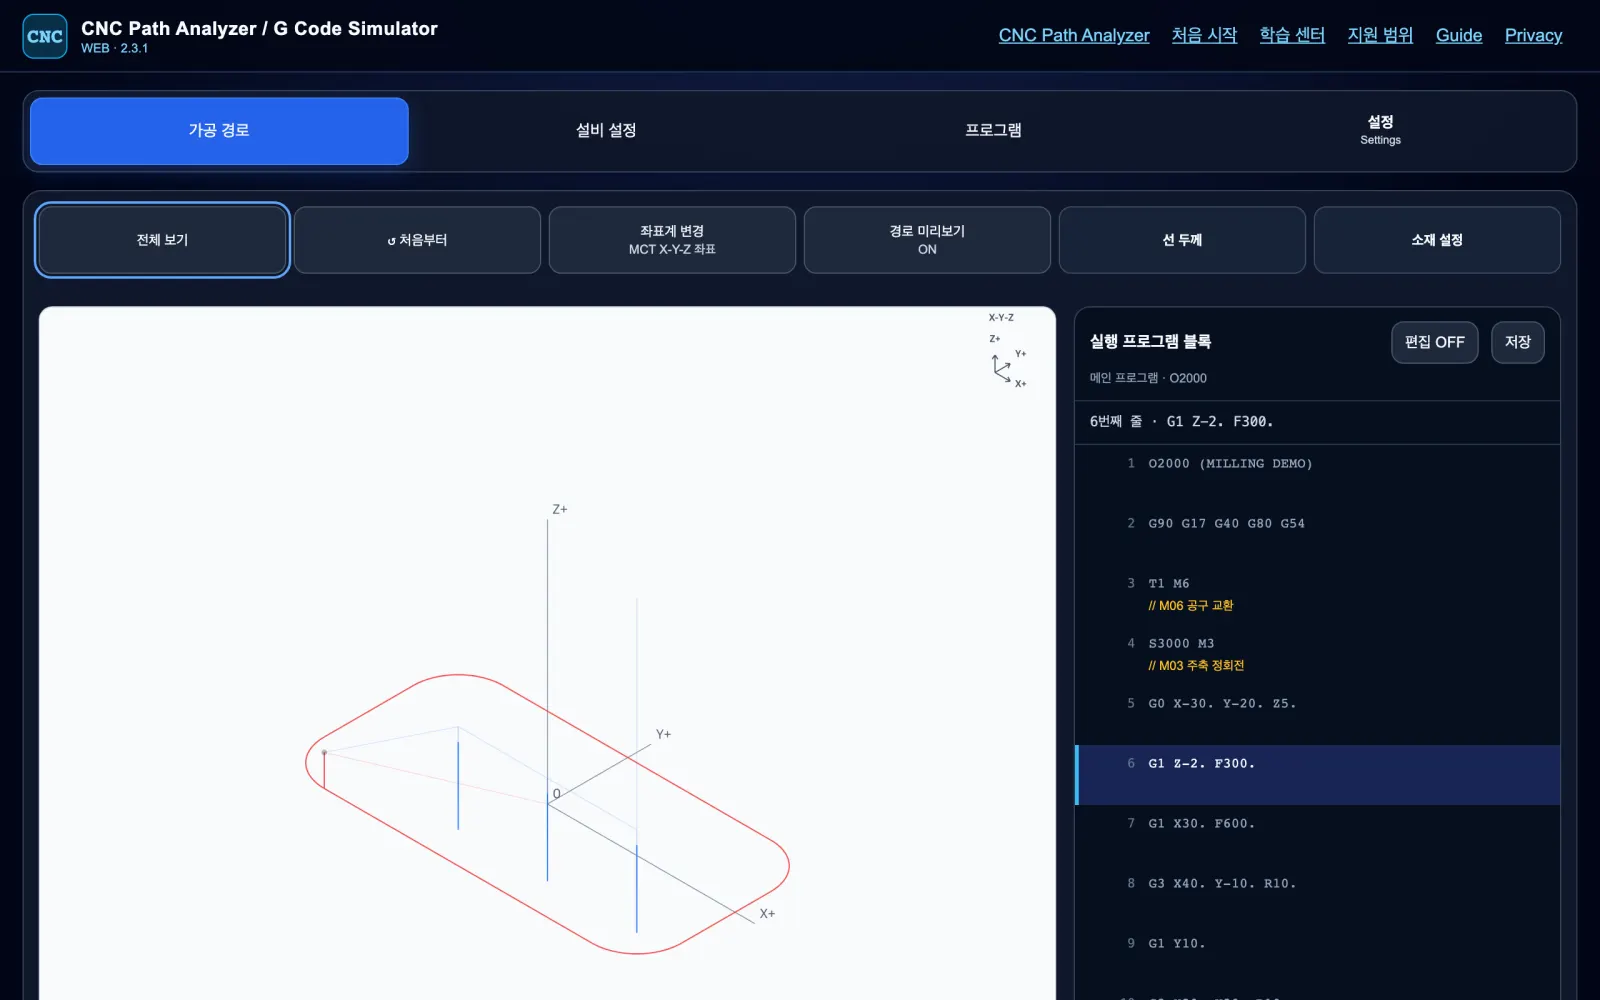
Trajetórias XYZ de centro de usinagem
Contornos e posições de furação G83 são desenhados em 3D, deixando visíveis de imediato os movimentos em altura.
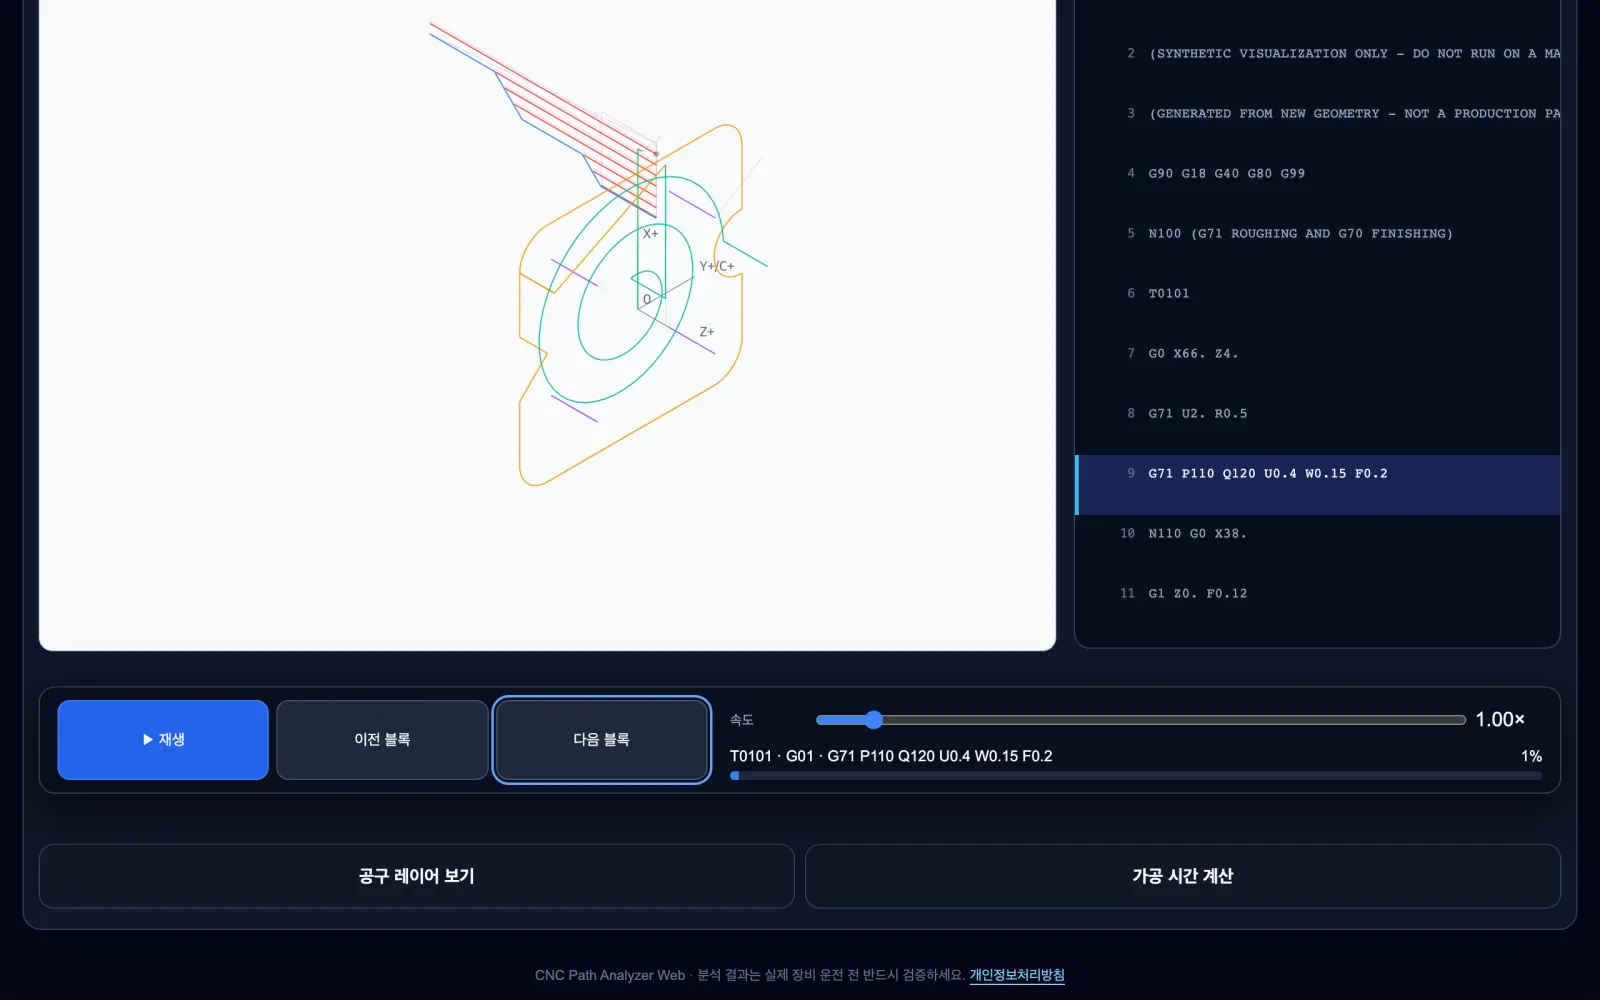
Reprodução bloco a bloco
Avance a trajetória passo a passo com Reproduzir, Bloco anterior e Próximo bloco; a linha original correspondente fica destacada na lista.
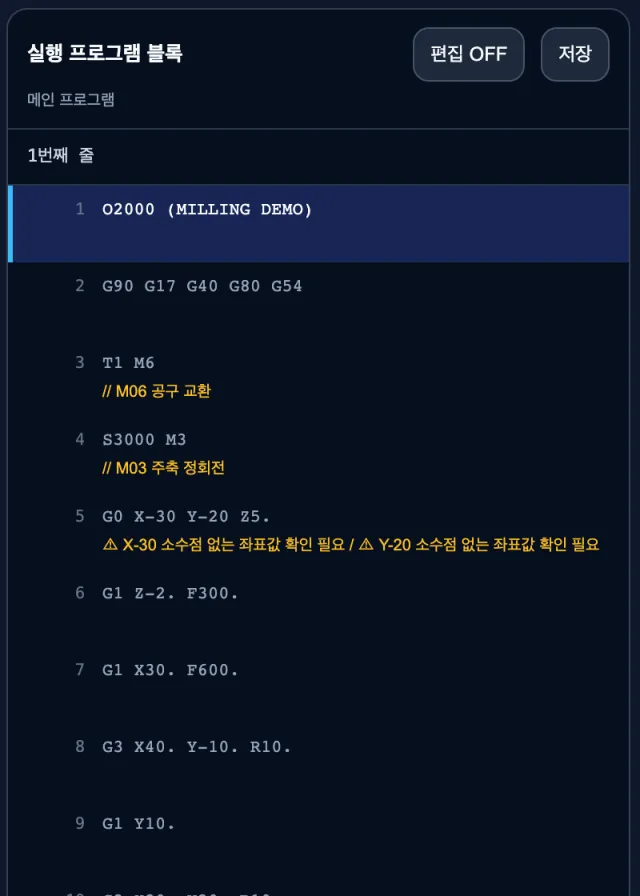
Linhas que precisam de conferência
Se uma linha contiver valores que possam ser interpretados de forma diferente conforme a máquina, como coordenadas sem ponto decimal, um aviso aparece logo abaixo.
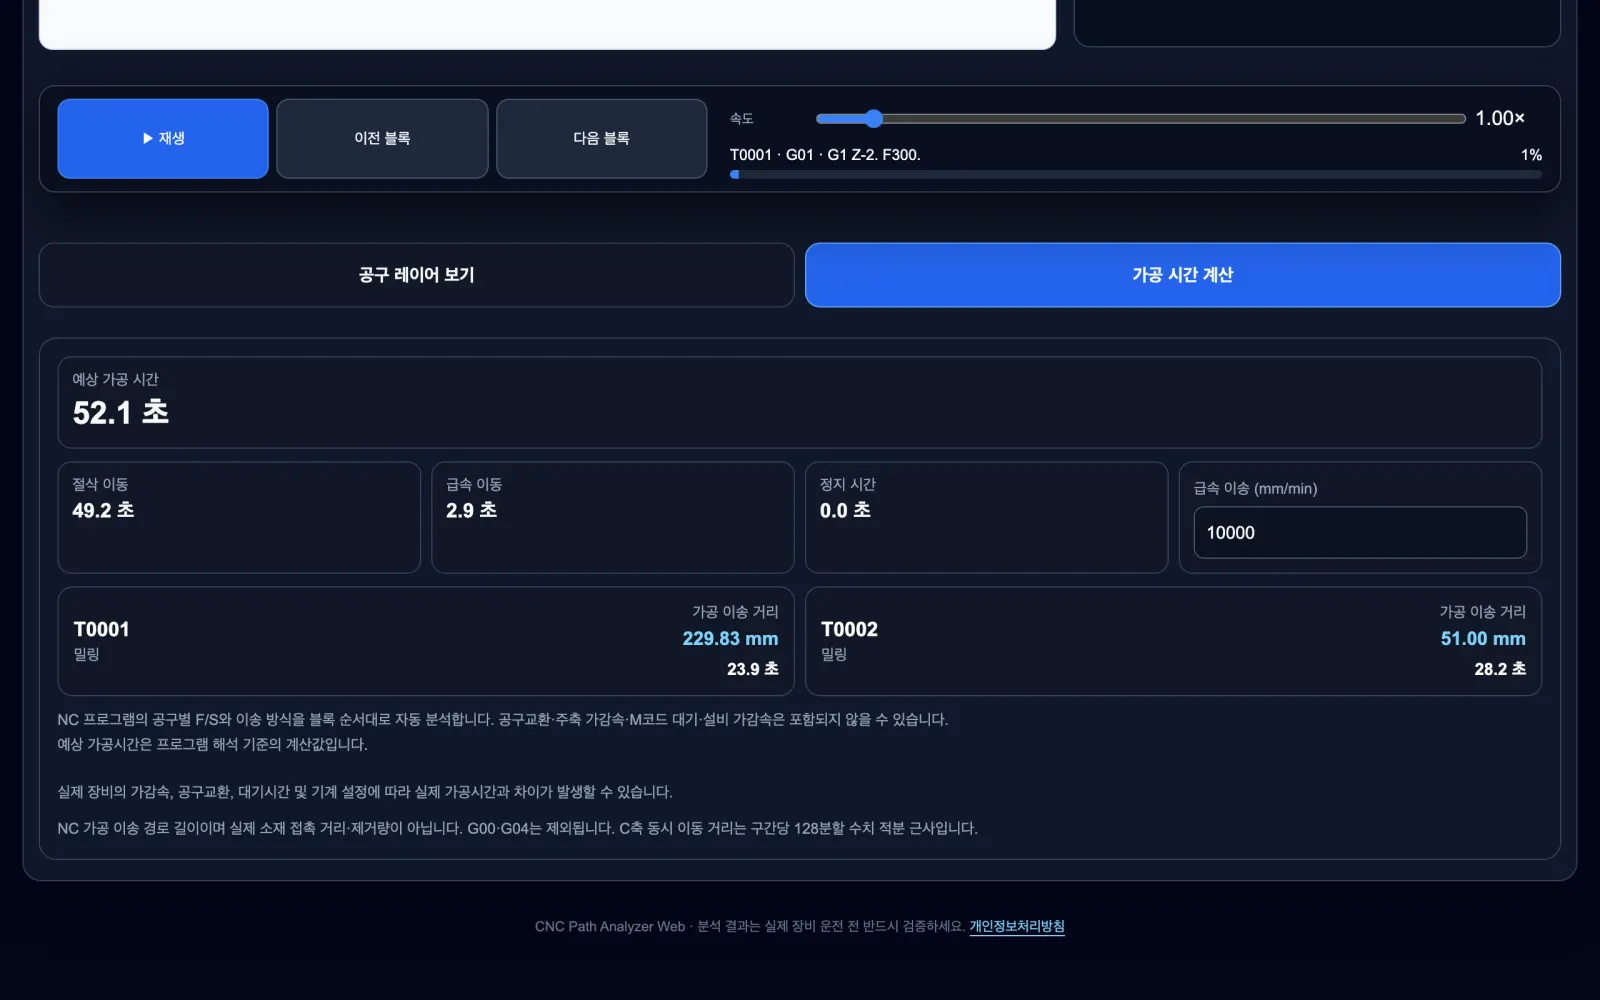
Tempo estimado de usinagem por ferramenta
Os tempos de corte e de avanço rápido são calculados separadamente, com a distância e o tempo de cada ferramenta.
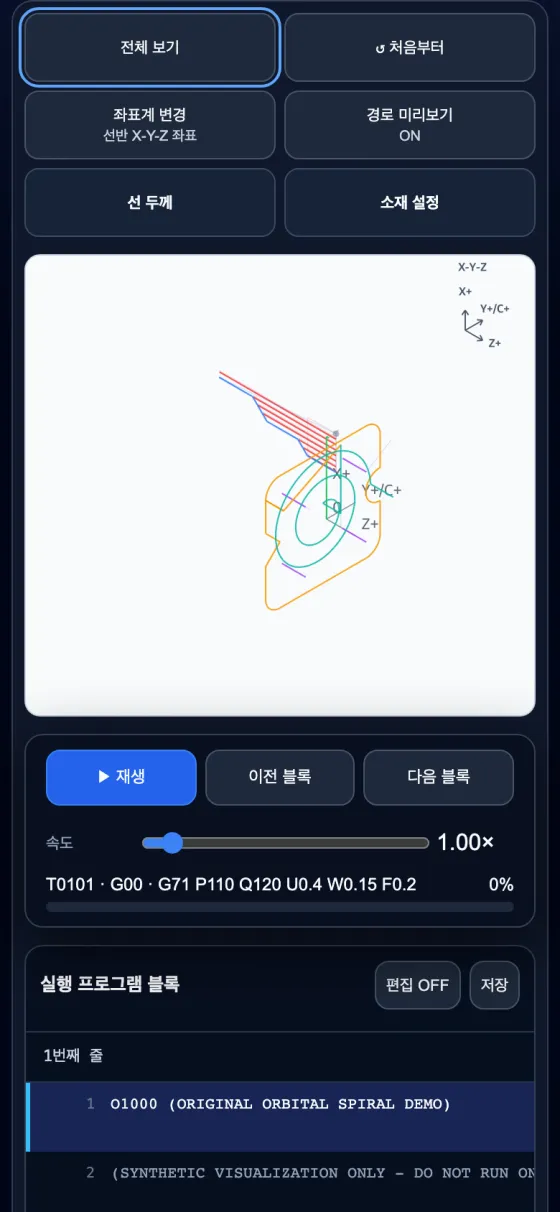
As mesmas funções no celular
Abra no navegador do celular sem instalar nada e amplie ou mova a trajetória com os dedos.
Quando usar
- Primeira verificação antes de levar à máquina: encontre rapidamente no desenho erros difíceis de perceber no texto, como coordenadas digitadas incorretamente, pontos decimais ausentes ou arcos na direção errada.
- Compreensão dos ciclos: veja a trajetória real produzida por ciclos fixos como G71, G72, G76 e G83, nos quais uma linha se desdobra em dezenas de movimentos.
- Treinamento e transferência de conhecimento: mostre a quem está começando em NC a relação entre os comandos e o movimento da ferramenta, ou compreenda rapidamente o fluxo de um programa criado por outra pessoa.
- Estimativa do tempo de usinagem: calcule um tempo de referência com as condições de avanço e rotação do spindle compatíveis.
Como usar
- Nas configurações da máquina, selecione torno (torno CNC ou torno automático tipo suíço) ou fresadora (centro de usinagem), além da família do controlador. O mesmo código G pode ter significados diferentes conforme o tipo de máquina.
- Cole o programa NC na guia do programa ou abra um arquivo.
- Pressione a visualização da trajetória da ferramenta e compare a trajetória com o código-fonte usando ajustar visualização, reproduzir e bloco anterior/seguinte.
- Se aparecer um aviso, verifique primeiro a linha da causa e a linha de chamada do ciclo. Os critérios de interpretação estão resumidos em Escopo compatível e limitações.
Uso no PC, no celular e no aplicativo Android
A mesma tela pode ser usada no navegador de um PC e em um smartphone. No telefone, use dois dedos para ampliar e um dedo para mover a tela; programas longos podem ser carregados de um arquivo. Também há um aplicativo Android que usa o mesmo mecanismo de interpretação, portanto o navegador e o aplicativo mostram a trajetória do mesmo programa segundo as mesmas regras.
O que o desenho da trajetória não permite saber
O desenho da trajetória resulta da interpretação dos comandos escritos no programa. Ele não conhece os comprimentos reais das ferramentas, os corretores de trabalho, os formatos da placa e dos dispositivos de fixação nem a aceleração dos eixos da máquina real; por isso, não determina colisões nem se uma peça pode ser usinada. No chão de fábrica, o teste em bloco único e o manual da máquina sempre têm prioridade.
Máquinas e controladores compatíveis
É possível escolher tornos CNC, tornos automáticos tipo suíço, centros de usinagem e máquinas multitarefa. A compatibilidade concentra-se na família FANUC e também abrange parte dos formatos YASNAC, Mitsubishi, Siemens e Heidenhain. Como o mesmo código G pode usar endereços de modo diferente em controladores distintos (por exemplo, um comando R de canto em G01 ou R nos ciclos de furação de torno), os programas são interpretados conforme as regras do controlador selecionado nas configurações da máquina; formatos não confirmados são informados com o motivo em vez de se inventar uma trajetória.
Os programas de torno são mostrados como uma seção com Z na horizontal e X (raio) na vertical; programas de centros de usinagem podem ser vistos no plano XY ou em 3D XYZ. Também são compatíveis camadas de ferramenta que colorem as trajetórias por número de ferramenta, o carregamento conjunto de subprogramas (M98) chamados pelo programa principal e a edição e o salvamento das linhas de origem.
Erros fáceis de identificar na trajetória
- Pontos decimais ausentes: algumas máquinas interpretam
X20como 0.02mm, por isso a ferramenta marca para verificação as coordenadas sem ponto decimal. - Confusão entre os modos absoluto e incremental: não cancelar
G91, fazendo a trajetória continuar a partir de um local inesperado. - Direção do arco e sinal do raio: trocar G02 por G03 ou usar R positivo em um arco maior que 180°.
- Erros no perfil do ciclo: um perfil G71/G72 que não muda em apenas uma direção ou cujo ponto inicial fica dentro do perfil.
Se está começando a estudar código G
O Centro de Aprendizagem reúne artigos explicativos com exemplos verificados pelo mecanismo e desenhos de trajetórias: desde avanço rápido e avanço de corte, interpolação circular e programação em diâmetro no torno até ciclos repetitivos múltiplos e ciclos de furação e rosqueamento com macho. Se estiver começando, leia primeiro a diferença entre G00 e G01.
Âmbito de suporte · Resolução de problemas · Política de privacidade