Visualisez les trajectoires CN dans votre navigateur
CNC Path Analyzer est un outil web gratuit qui trace le parcours de l’outil à partir d’un programme CN (code G) de tour ou de centre d’usinage que vous collez. Il distingue les déplacements rapides des mouvements de coupe. Le bouton de lecture permet de suivre la trajectoire dans l’ordre des blocs et d’afficher la ligne du programme correspondant à chaque mouvement.
Les programmes sont interprétés uniquement dans votre navigateur et ne sont jamais envoyés à un serveur. L'outil fonctionne immédiatement sur PC et sur smartphone, sans installation ni inscription.
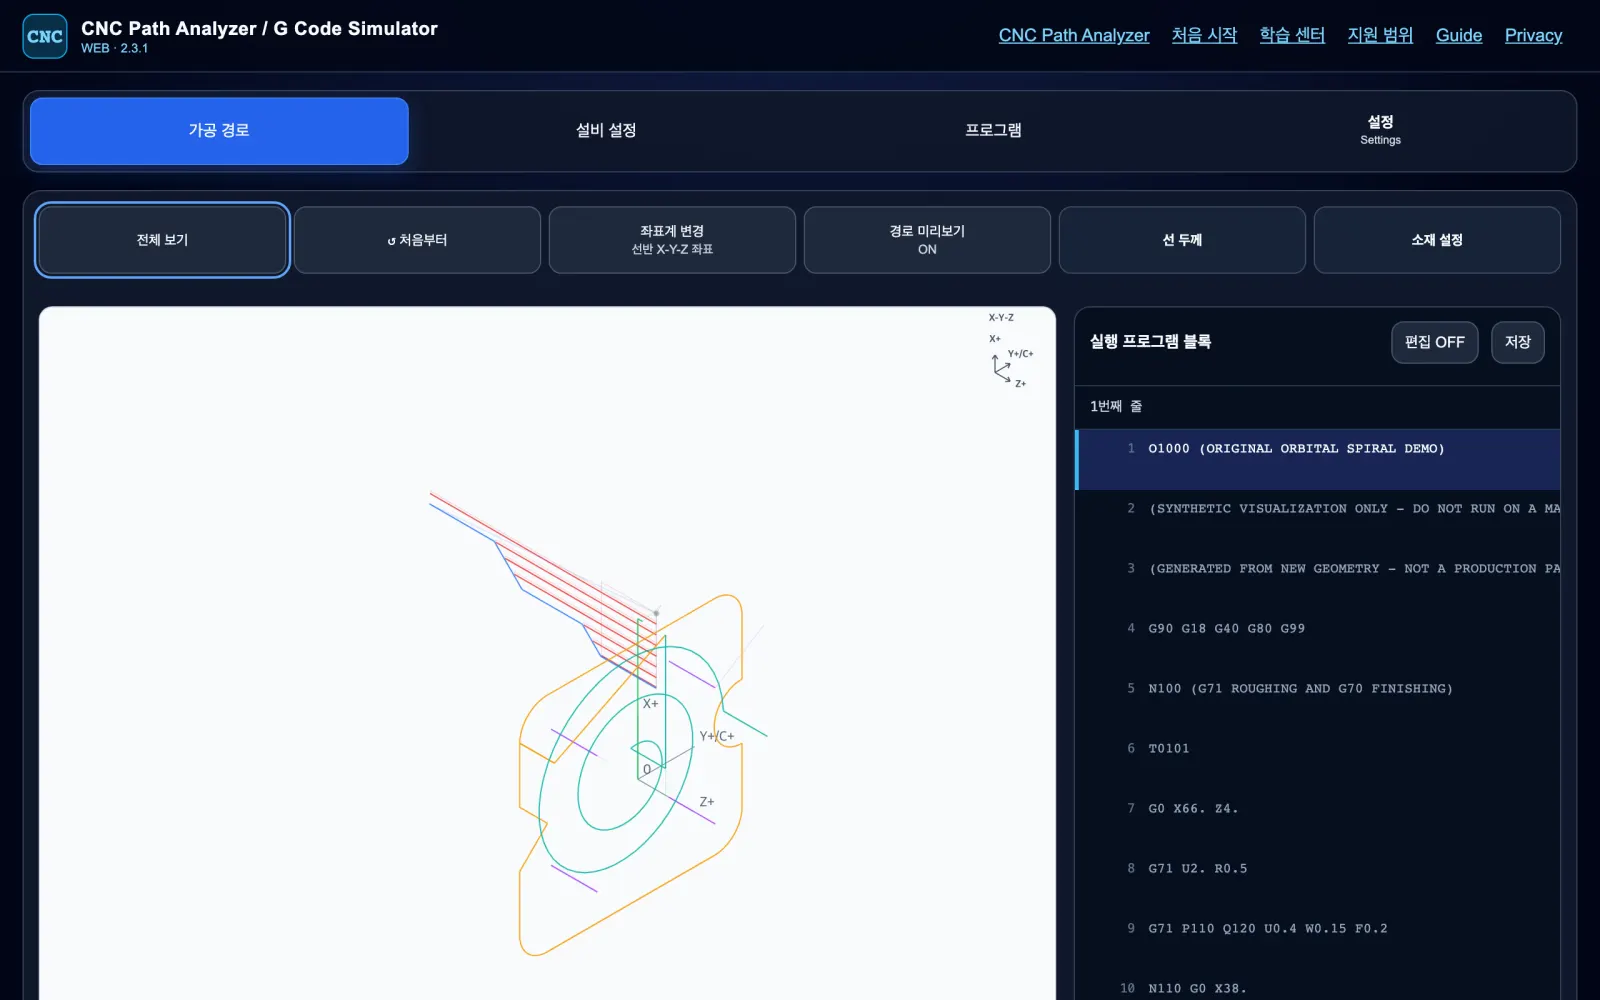
Les fonctions principales en images
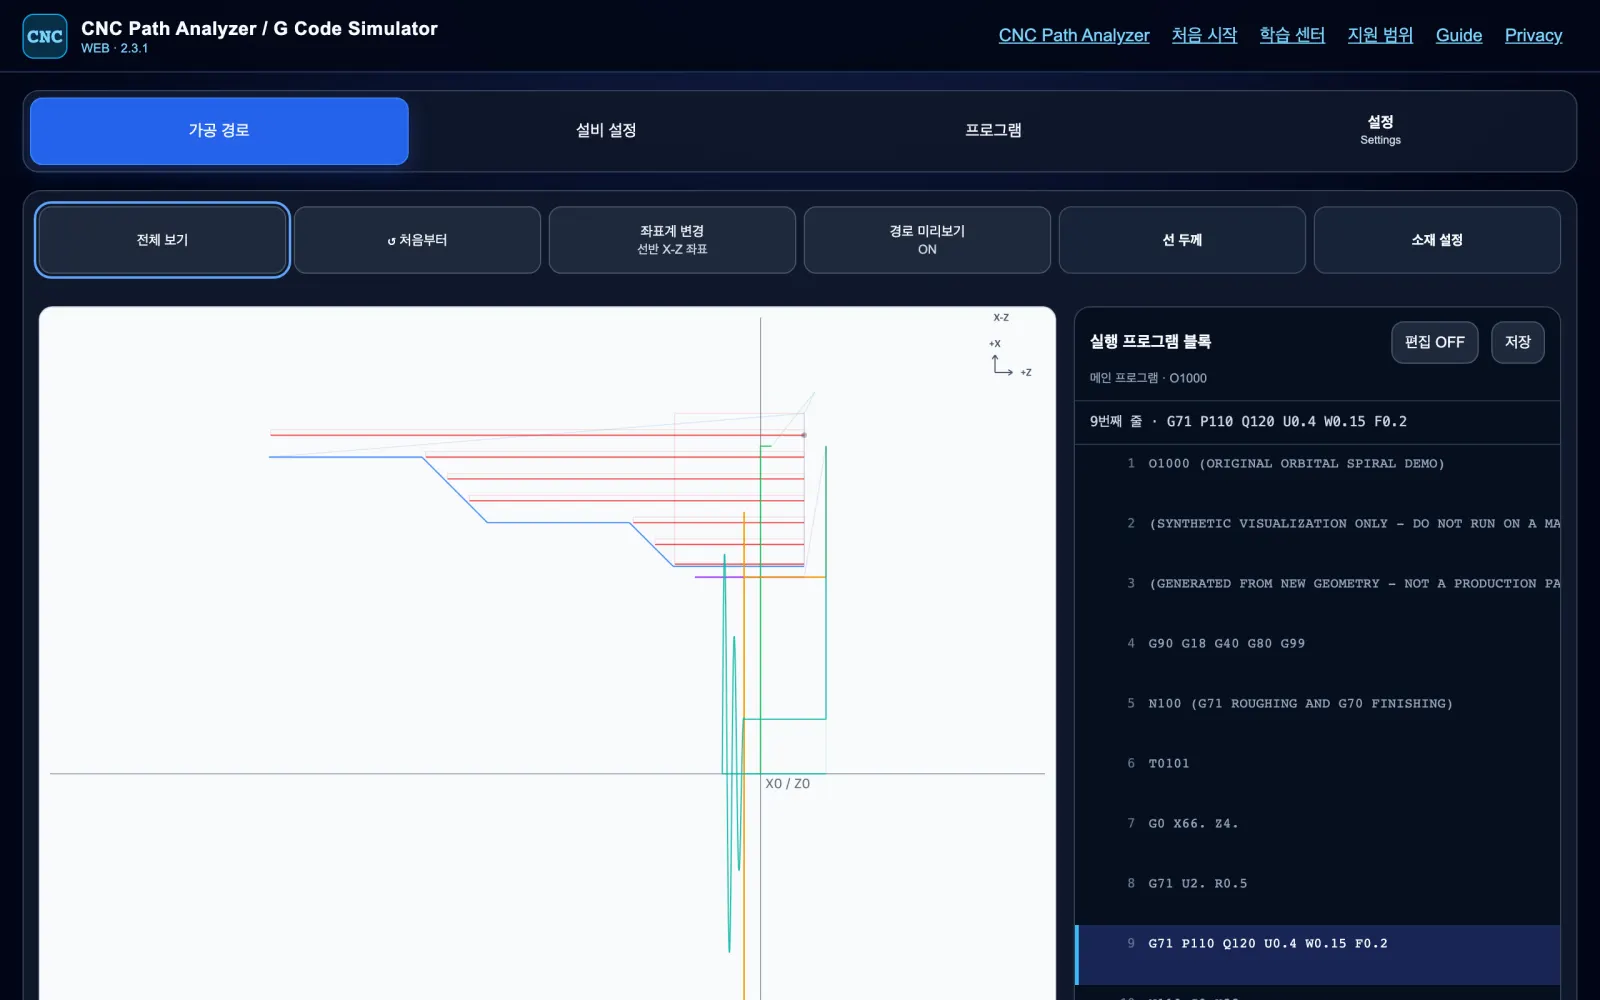
Profils de tournage et cycles fixes
La coupe X-Z montre immédiatement en combien de passes se décompose un cycle écrit sur une seule ligne, comme l’ébauche G71.
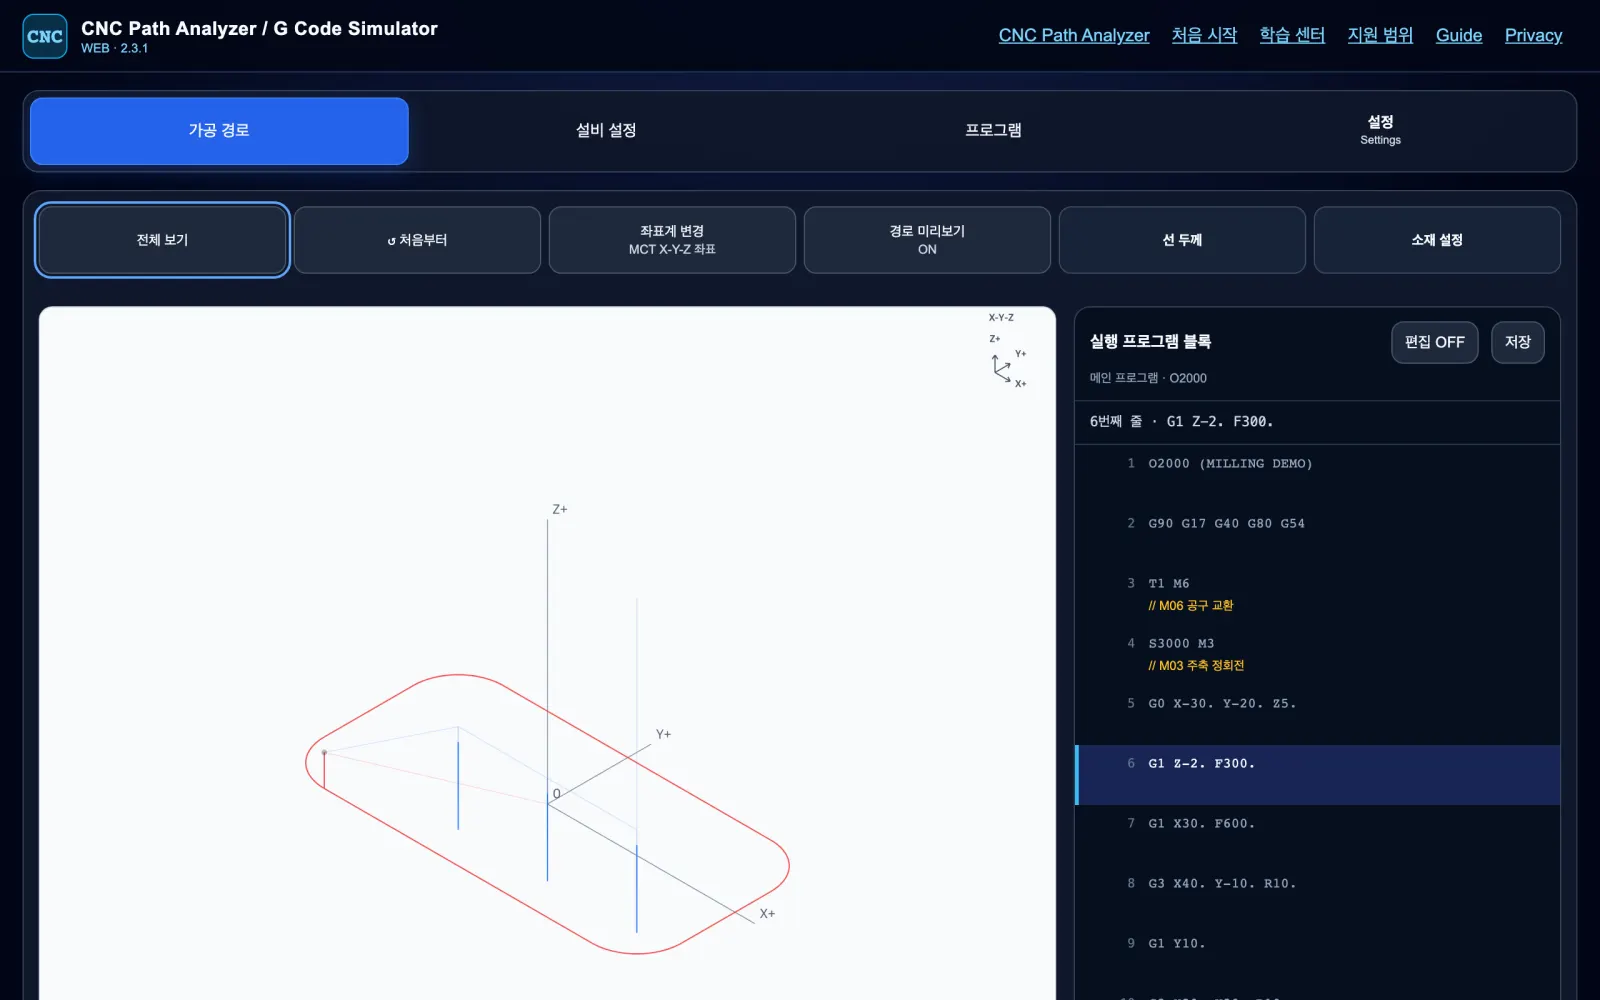
Trajectoires XYZ de centre d’usinage
Les contours et les positions de perçage G83 sont tracés en 3D, ce qui rend visibles d’un coup d’œil les mouvements en hauteur.
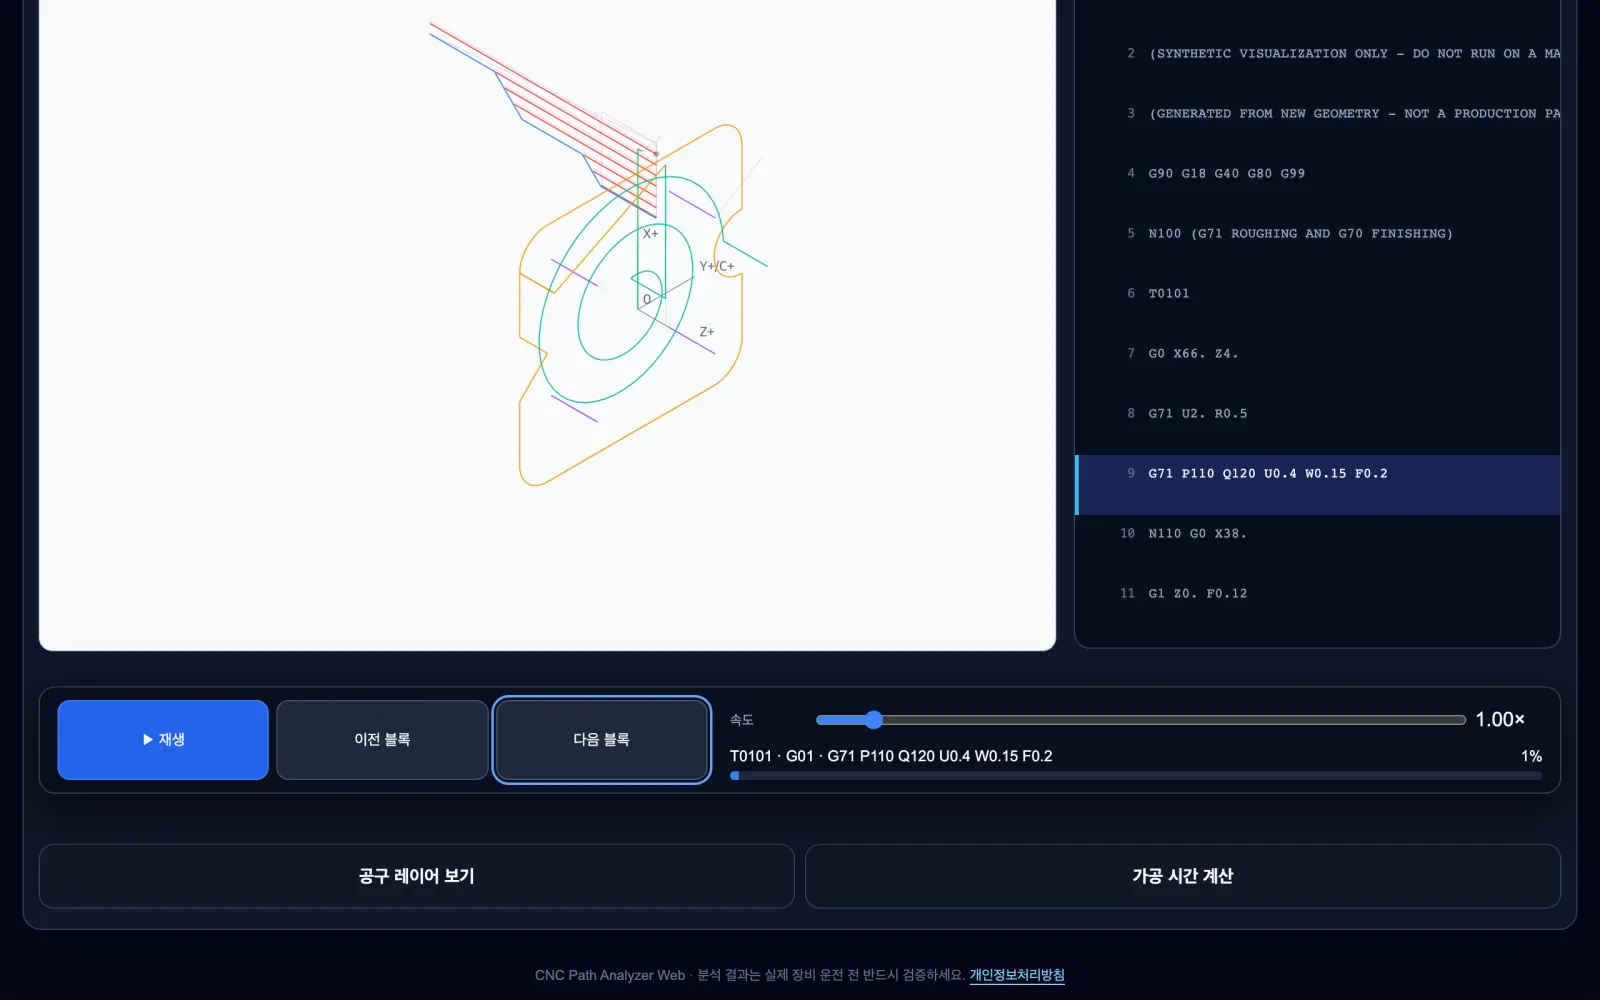
Lecture bloc par bloc
Avancez pas à pas avec Lecture, Bloc précédent et Bloc suivant ; la ligne source correspondante est mise en évidence dans la liste.
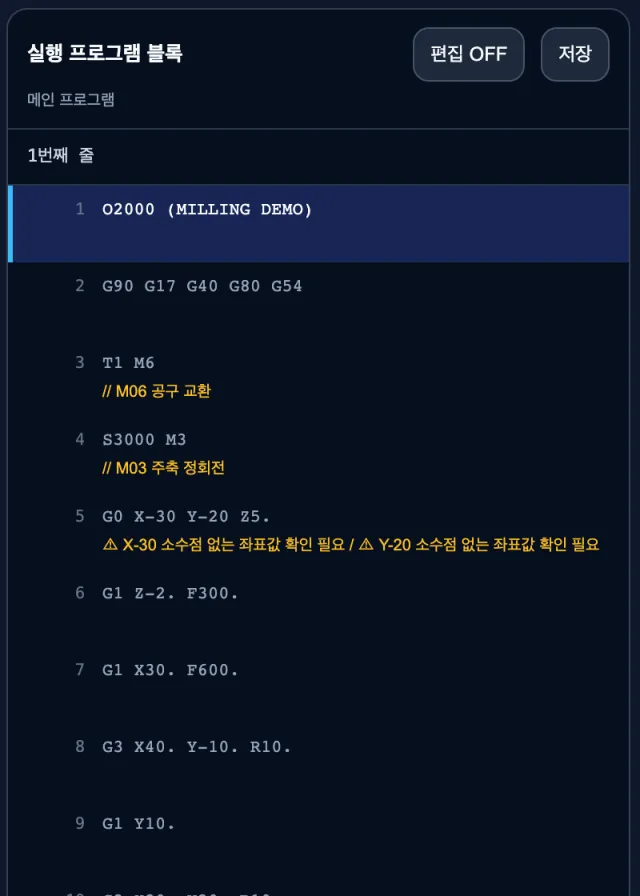
Lignes à vérifier
Si une ligne contient une valeur dont le sens peut varier selon la machine, comme une coordonnée sans point décimal, un avertissement apparaît juste en dessous.
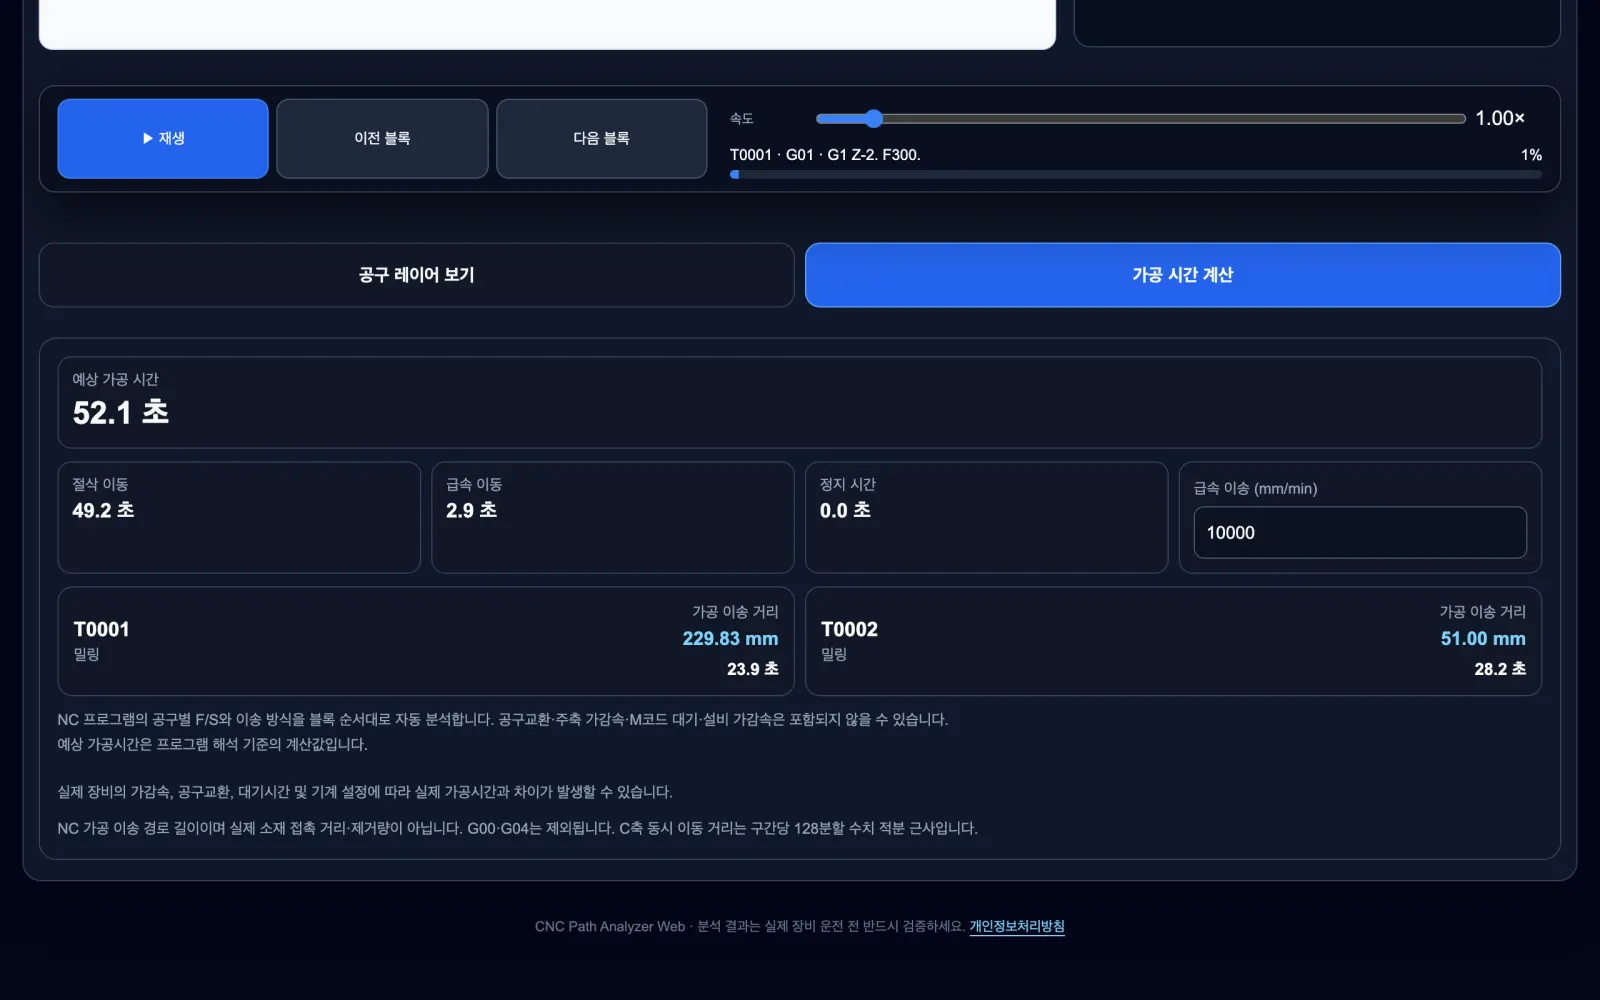
Temps d’usinage estimé par outil
Les temps de coupe et de déplacement rapide sont calculés séparément, avec la distance et le temps de chaque outil.
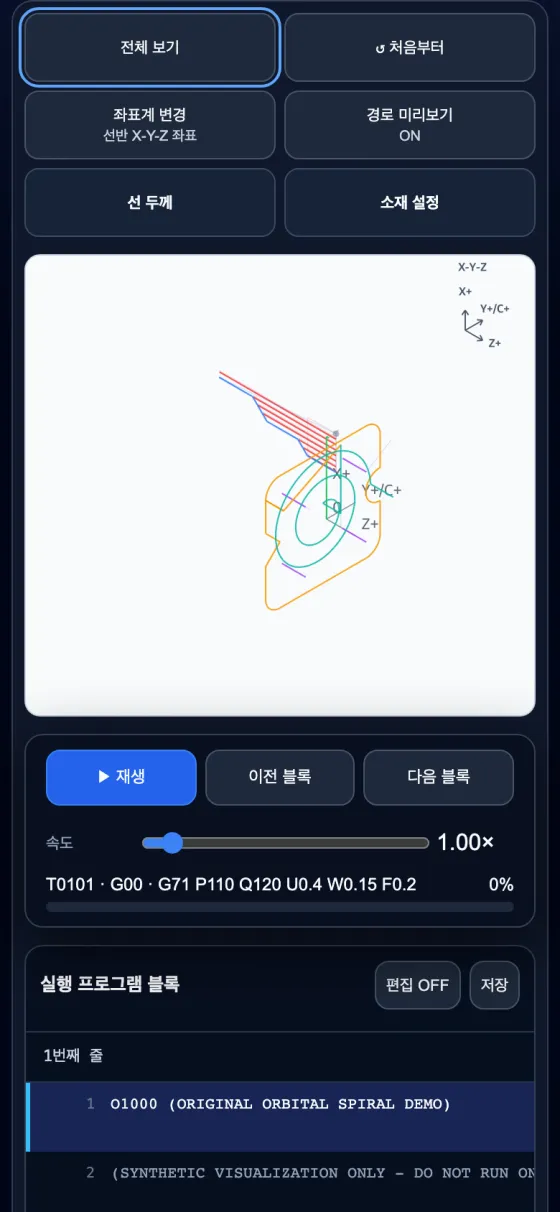
Les mêmes fonctions sur mobile
Ouvrez-le dans le navigateur du téléphone sans rien installer, puis zoomez et déplacez la trajectoire du bout des doigts.
Quand l'utiliser
- Une première vérification avant la machine : repérer rapidement sur le dessin les erreurs difficiles à voir dans le texte, comme une coordonnée mal saisie, un point décimal oublié ou un arc dans le mauvais sens.
- Comprendre les cycles : voir la trajectoire réellement produite par des cycles fixes comme G71, G72, G76 et G83, où une seule ligne se développe en dizaines de déplacements.
- Formation et passation : montrer aux débutants le lien entre les instructions et le mouvement de l'outil, ou saisir rapidement le déroulement d'un programme écrit par quelqu'un d'autre.
- Estimation du temps d’usinage : calculez un temps indicatif selon les conditions d’avance et de vitesse de broche prises en charge.
Mode d'emploi
- Dans les réglages machine, choisissez un tour (tour CN, décolleteuse) ou une fraiseuse (centre d'usinage) ainsi que la famille de commande numérique. Le même code G peut avoir un sens différent selon le type de machine.
- Collez le programme CN dans l'onglet programme ou ouvrez un fichier.
- Ouvrez la vue de trajectoire et comparez la trajectoire et le programme source avec la vue d'ensemble, la lecture et les boutons bloc précédent/suivant.
- Si un avertissement s'affiche, vérifiez d'abord la ligne en cause et la ligne d'appel du cycle. Les règles d'interprétation sont résumées dans Périmètre pris en charge et limites.
Sur PC, smartphone et dans l’application Android
La même interface fonctionne dans un navigateur sur PC et sur smartphone. Sur téléphone, écartez deux doigts pour zoomer et faites glisser un doigt pour déplacer la vue ; les longs programmes peuvent être chargés depuis un fichier. Il existe aussi une application Android qui utilise le même moteur d'interprétation : le navigateur et l'application affichent la même trajectoire pour le même programme, selon les mêmes règles.
Ce que le tracé seul ne permet pas de savoir
Le dessin de trajectoire est l'interprétation des instructions écrites dans le programme. Il ne connaît ni les longueurs d'outil réelles, ni les décalages d'origine pièce, ni la forme du mandrin et des montages, ni l'accélération des axes de la machine réelle ; il ne juge donc ni les collisions ni la faisabilité de l'usinage. À l'atelier, le test en bloc à bloc et le manuel de la machine priment toujours.
Machines et commandes prises en charge
Vous pouvez choisir des tours CN, des décolleteuses de type suisse, des centres d'usinage et des machines multitâches. Les commandes prises en charge sont principalement de la famille FANUC, avec une partie des formats YASNAC, Mitsubishi, Siemens et Heidenhain. Comme un même code G peut utiliser les adresses différemment selon la commande (par exemple un R d'arrondi d'angle en G01, ou le R des cycles de perçage en tournage), le programme est interprété selon les règles de la commande choisie dans les réglages machine, et les formats non confirmés sont signalés avec leur raison au lieu de produire une trajectoire inventée.
Les programmes de tournage s'affichent en coupe, Z horizontal et X (rayon) vertical ; les programmes de centre d'usinage peuvent être vus dans le plan XY ou en 3D XYZ. Sont aussi pris en charge les calques d'outils qui colorent les trajectoires par numéro d'outil, le chargement des sous-programmes (M98) appelés par le programme principal, ainsi que l'édition et l'enregistrement des lignes source.
Les erreurs faciles à repérer sur le tracé
- Point décimal oublié : certaines machines lisent
X20comme 0.02 mm ; l'outil signale donc les coordonnées sans point décimal pour vérification. - Confusion entre modes absolu et incrémental :
G91n'a pas été annulé et la trajectoire repart d'un endroit inattendu. - Sens de l'arc et signe du rayon : G02 et G03 inversés, ou R positif pour un arc de plus de 180°.
- Erreurs de profil de cycle : un profil G71/G72 qui ne varie pas dans un seul sens, ou un point de départ situé à l'intérieur du profil.
Si vous débutez en code G
Le Centre d'apprentissage rassemble des articles explicatifs avec des exemples vérifiés par le moteur et des dessins de trajectoire, de l'avance rapide et de l'avance de coupe, de l'interpolation circulaire et de la programmation au diamètre en tournage jusqu'aux cycles répétitifs et aux cycles de perçage et de taraudage. Si vous débutez, commencez par la différence entre G00 et G01.
Périmètre de prise en charge · Dépannage · Politique de confidentialité