NC takım yollarını tarayıcıda inceleyin
CNC Path Analyzer, yapıştırdığınız torna veya işleme merkezi NC programından (G kodu) takım yolunu çizgilerle gösteren ücretsiz bir web aracıdır. Hızlı hareketleri ve kesme hareketlerini farklı gösterir. Oynat düğmesiyle takım yolunu blok sırasına göre izleyebilir ve her harekete karşılık gelen program satırını görebilirsiniz.
Program yalnızca tarayıcınızda yorumlanır ve sunucuya gönderilmez. Kurulum veya üyelik gerekmeden PC'de ve akıllı telefonda hemen çalışır.
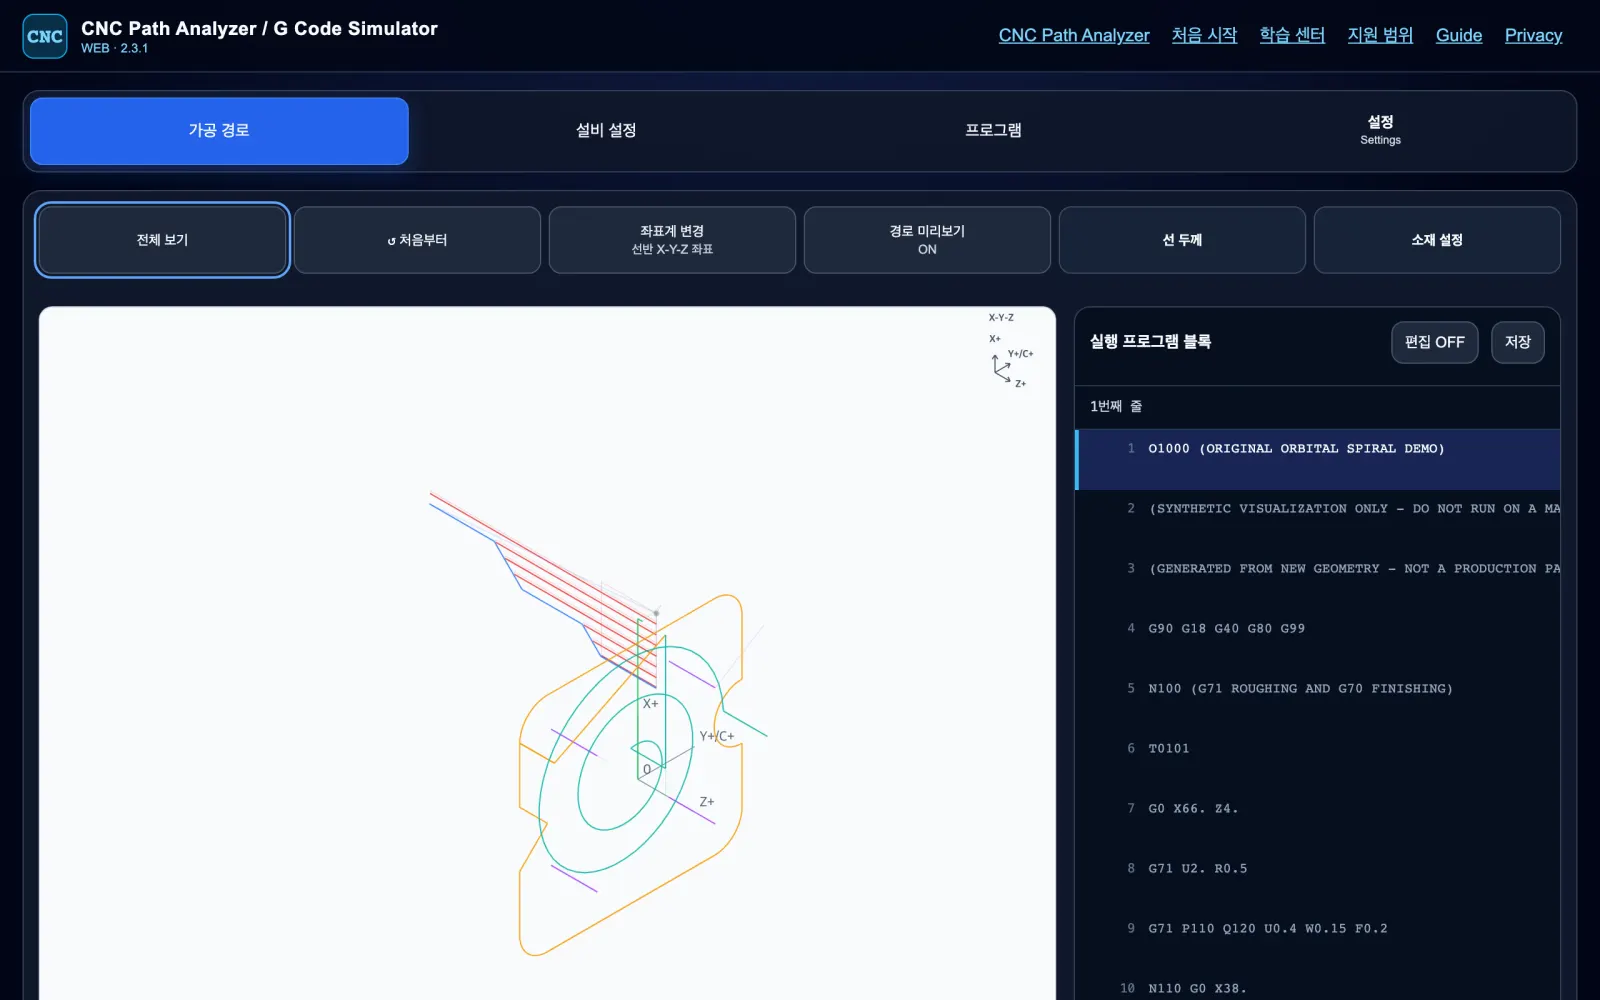
Ekranda başlıca özellikler
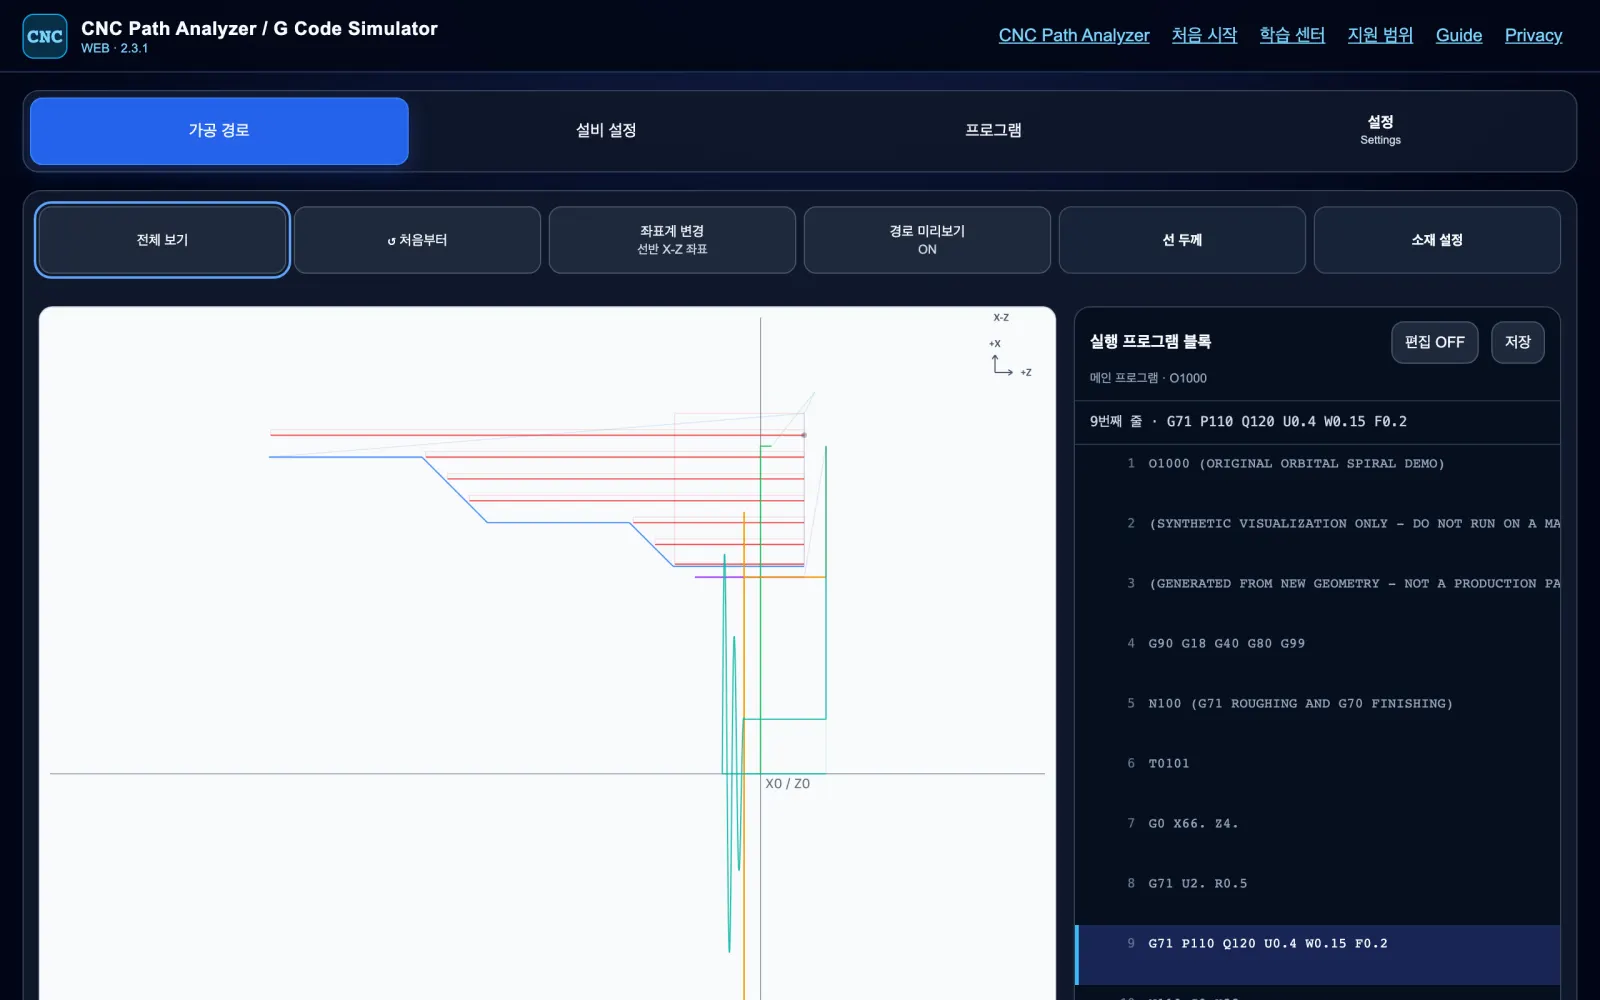
Torna kesitleri ve sabit çevrimler
G71 kaba işleme gibi tek satırlık bir çevrimin kaç kesme pasosuna ayrıldığı X-Z kesitinde hemen görülür.
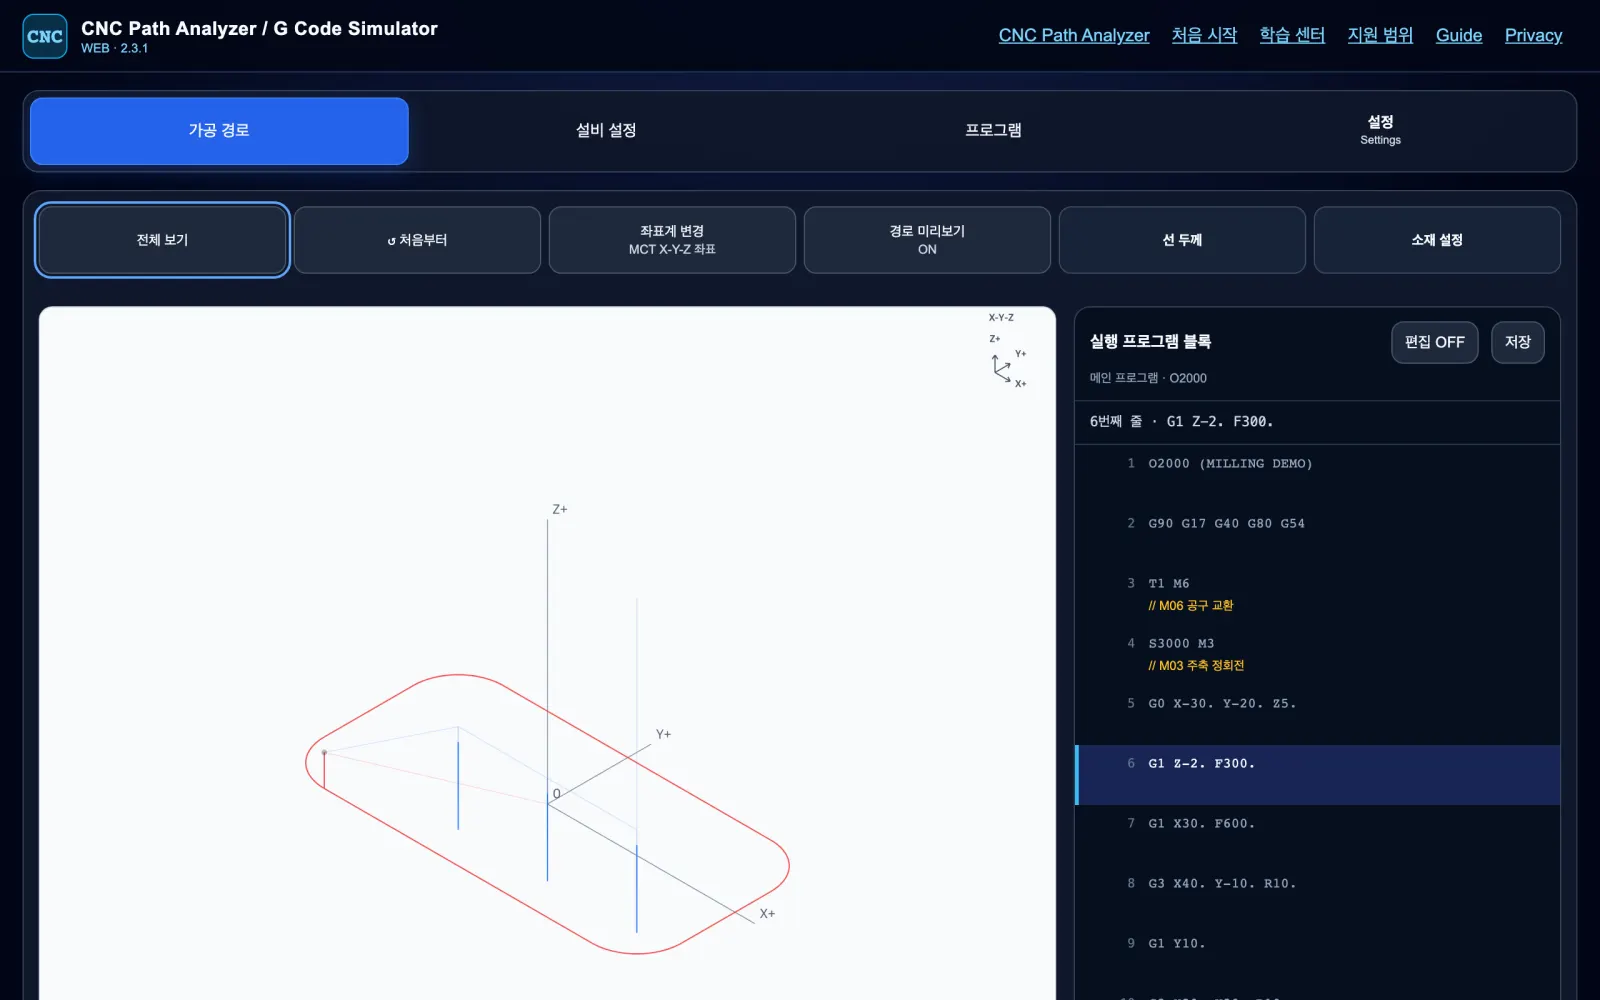
İşleme merkezi XYZ yolları
Kontur işleme ve G83 delme konumları 3B olarak çizilir; böylece yükseklik yönündeki hareketler de bir bakışta görülür.
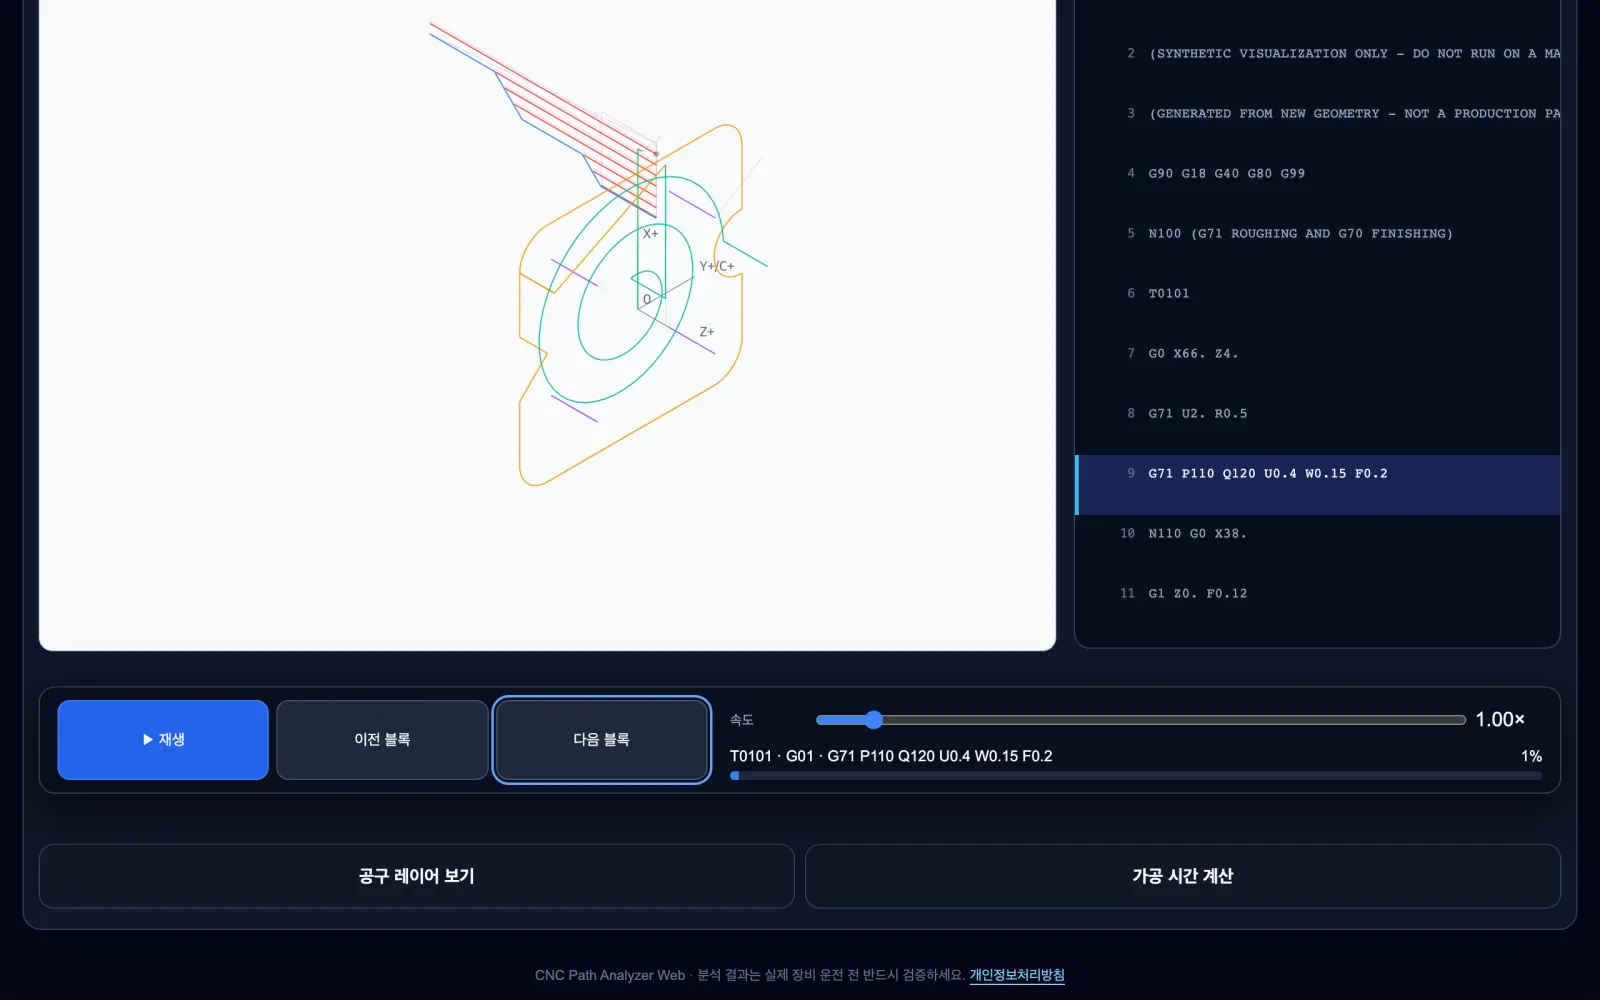
Blok blok oynatma
Oynat, Önceki blok ve Sonraki blok düğmeleriyle yolu adım adım ilerletin; ilgili kaynak satırı listede vurgulanır.
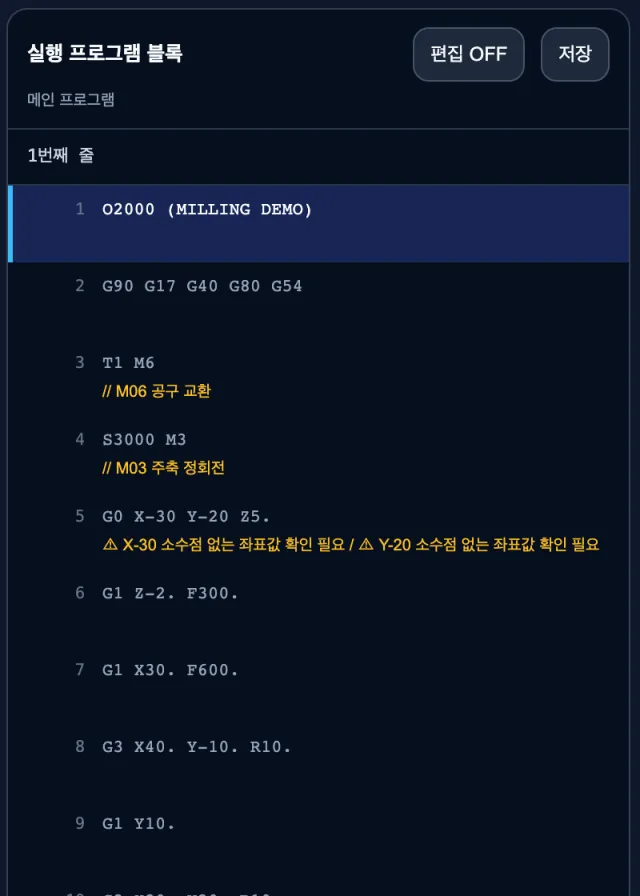
Kontrol edilmesi gereken satırlar
Satırda ondalık noktası olmayan koordinatlar gibi makineye göre farklı yorumlanabilecek değerler varsa, hemen altında bir uyarı gösterilir.
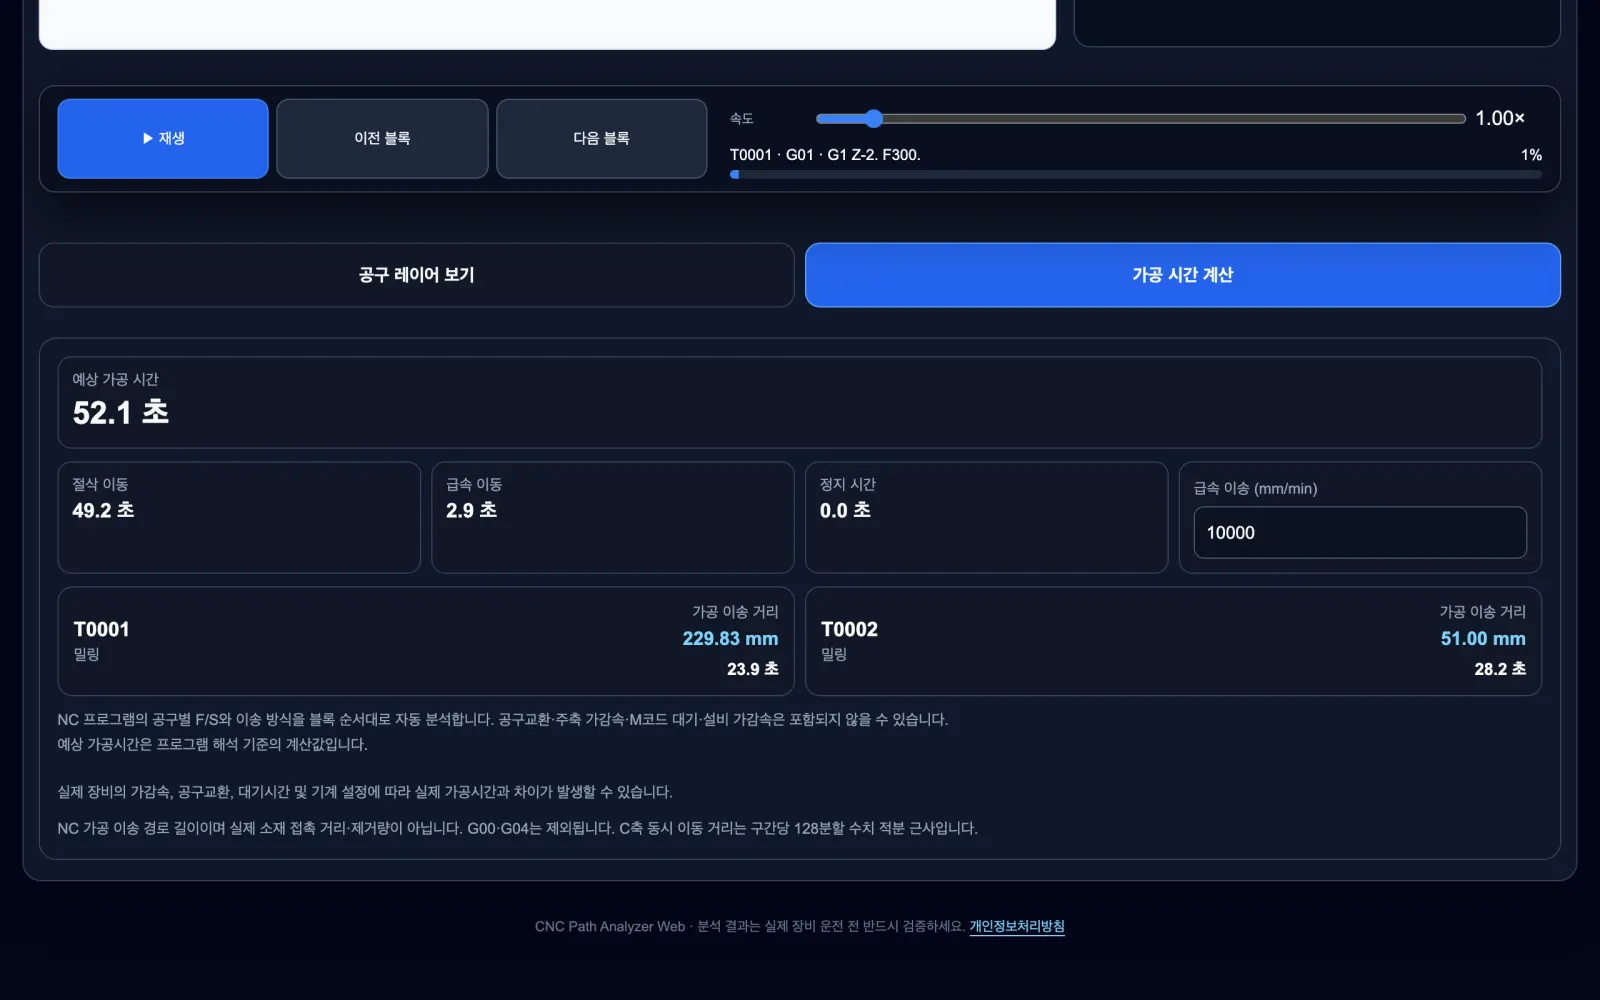
Takım başına tahmini işleme süresi
Kesme ve hızlı hareket süreleri ayrı hesaplanır; her takımın yol uzunluğu ve süresi ayrıca listelenir.
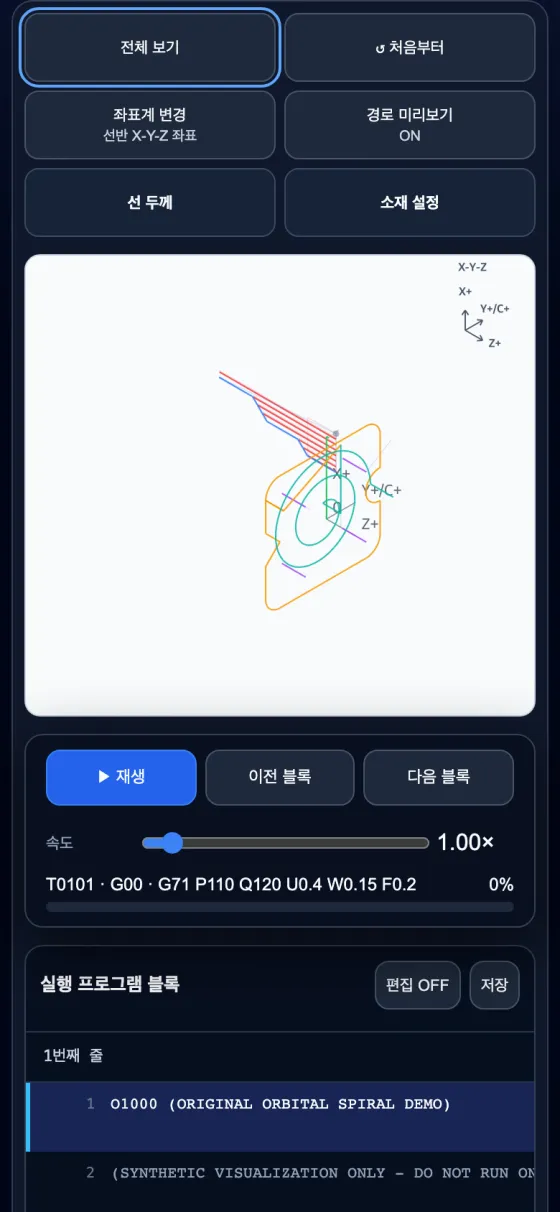
Telefonda da aynı özellikler
Hiçbir şey kurmadan mobil tarayıcıda açın ve yolu parmaklarınızla yakınlaştırıp kaydırarak inceleyin.
Ne zaman kullanılır
- Tezgâha göndermeden önce ilk kontrol: koordinat yazım hataları, eksik ondalık noktalar veya ters yönlü yaylar gibi metinde fark edilmesi zor hataları çizim üzerinde hızla bulun.
- Çevrimleri anlamak: bir satırın onlarca harekete açıldığı G71, G72, G76 ve G83 gibi sabit çevrimlerin gerçekte hangi yolu oluşturduğunu görün.
- Eğitim ve devir teslim: NC'yi yeni öğrenenlere komutlarla takım hareketi arasındaki ilişkiyi gösterin veya başkasının yazdığı programın akışını hızla kavrayın.
- İşleme süresi tahmini: desteklenen ilerleme ve iş mili devri koşullarında referans işleme süresini hesaplayın.
Kullanım sırası
- Tezgâh ayarlarında torna (CNC torna, kayar otomat) veya freze (işleme merkezi) ve kontrol ünitesi ailesini seçin. Aynı G kodu tezgâh türüne göre farklı anlama gelebilir.
- NC metnini program sekmesine yapıştırın veya bir dosya açın.
- Takım yolu görünümüne basın; genel görünüm, oynatma ve önceki/sonraki blok ile yolu kaynak metinle karşılaştırın.
- Bir uyarı görünürse önce neden satırını ve çevrim çağrı satırını kontrol edin. Yorumlama kuralları Desteklenen kapsam ve sınırlamalar sayfasında özetlenmiştir.
PC, akıllı telefon ve Android uygulamasında kullanım
Aynı ekran PC tarayıcısında da akıllı telefonda da çalışır. Telefonda iki parmakla yakınlaştırır, tek parmakla kaydırırsınız; uzun programlar dosyadan yüklenebilir. Aynı yorumlama motorunu kullanan bir Android uygulaması da vardır; böylece tarayıcı ve uygulama aynı program için aynı kurallarla aynı yolu gösterir.
Yalnızca takım yolu çiziminden anlaşılamayanlar
Takım yolu çizimi, programda yazılı komutların yorumudur. Gerçek tezgâhın takım boylarını, iş parçası sıfır ofsetlerini, ayna ve fikstür şekillerini, eksen ivmelenmesini bilmez; bu nedenle çarpışmayı veya işlenebilirliği değerlendirmez. Atölyede her zaman tek blok deneme çalıştırması ve tezgâh kılavuzu önceliklidir.
Desteklenen tezgâhlar ve kontrol üniteleri
CNC torna, kayar otomat (İsviçre tipi), işleme merkezi ve çok fonksiyonlu tezgâhlar seçilebilir. Kontrol ünitesi desteği FANUC ailesi üzerinde yoğunlaşır; YASNAC, Mitsubishi, Siemens ve Heidenhain biçimlerinin bir kısmı da yorumlanır. Aynı G kodu kontrol ünitesine göre adresleri farklı kullanabildiği için (örneğin G01'deki köşe R komutu veya tornadaki delme çevrimlerinin R'si), program tezgâh ayarlarında seçilen kontrol ünitesinin kurallarına göre yorumlanır; doğrulanmamış biçimlerde uydurma bir yol çizilmez, neden gösterilir.
Torna programları Z yatay, X (yarıçap) dikey olan bir kesit olarak, işleme merkezi programları XY düzleminde veya XYZ üç boyutlu olarak görüntülenebilir. Yolları takım numarasına göre renklendiren takım katmanları, ana programın çağırdığı alt programların (M98) birlikte yüklenmesi, kaynak satırlarının düzenlenmesi ve kaydedilmesi de desteklenir.
Takım yolu çiziminde kolayca görülen hatalar
- Eksik ondalık nokta: bazı tezgâhlar
X20değerini 0.02 mm olarak okur; bu yüzden araç ondalık noktası olmayan koordinatları kontrol için işaretler. - Mutlak/artımlı mod karışıklığı:
G91iptal edilmediği için yol beklenmedik bir yerden devam eder. - Yay yönü ve yarıçap işareti: G02 ile G03'ün karıştırılması veya 180°'den büyük bir yay için pozitif R kullanılması.
- Çevrim profili hataları: tek yönde değişmeyen bir G71/G72 profili veya profilin içinde kalan bir başlangıç noktası.
G koduna yeni başlıyorsanız
Öğrenme Merkezi; hızlı hareket ve kesme ilerlemesi, dairesel interpolasyon ve tornada çap programlamadan çok pasolu çevrimlere, delme ve kılavuz çekme çevrimlerine kadar, motor tarafından doğrulanmış örnekler ve yol çizimleri içeren açıklayıcı yazıları bir araya getirir. Yeni başlıyorsanız G00 ile G01 arasındaki farktan başlayın.